
POM-C CNC işleme: POM-C (Acetal Copolymer) nedir?
POM-C (Polyoxymethylene – copolymer), endüstriyel uygulamalarda yaygın kullanılan yarı-kristalin bir mühendislik termoplastikidir. POM ailesinin copolymer çeşidi olan POM-C; düşük nem emilimi, iyi kayma ve aşınma direnci, yüksek boyutsal stabilite ve işlem sırasında az ısıl bozulma gösterme avantajlarıyla tercih edilir. Bu makalede POM-C’nin kimyasal/mekanik/fiziksel özellikleri, çalışma sıcaklığı, CNC işlenebilirliği (kesme parametreleri, takım seçimi, tolerans ve yüzey kalitesi) ve tipik kullanım alanları teknik açıdan ele alınacaktır.
Temel avantajlar (kısa)
- Yüksek mukavemet ve rijitlik (metal benzeri davranışlarda)
- Düşük sürtünme katsayısı ve iyi aşınma dayanımı
- Az nem emilimi; boyutsal stabilite yüksektir
- Kolay CNC işlenebilirlik; temiz kısa talaş verir
- İyi kimyasal direnç (yağlar, yakıtlar, çoğu çözücüye karşı)
Teknik özellikler (özet tablo)
Aşağıdaki tablo POM-C için tipik teknik değerleri göstermektedir. Değerler üretici ve grade bağlı olarak değişir; tasarımda kesin değerler için tedarikçi veri sayfasına bakınız.
| Özellik | Tipik değer | Birim |
|---|---|---|
| Yoğunluk | ~1.41 | g/cm³ |
| Tensile strength (çekme dayanımı, yield) | 60–67 | MPa |
| Tensile modulus (E) | ~2,700–3,000 | MPa |
| Elongation at break (kopma uzaması) | ~20–40 | % |
| Bükülme modülü (flexural modulus) | ~2,500–2,900 | MPa |
| Basınç dayanımı (10% strain) | ~100 | MPa |
| Shore D sertlik | ~80–85 | Shore D |
| HDT (0.455 MPa) | ~90–110 | °C |
| Melting / yumuşama | ~160–175 | °C |
| Sürekli çalışma sıcaklığı | -40 – +90/100 | °C |
| Elektriksel (hacim direnci, tipik) | ~10^12–10^14 | Ω·cm |
| Nem emilimi (denge) | <0.3 | % (su) |
Not: Bu değerler genel veri sayfalarından özetlenmiştir. Tasarımda kritik güvenlik/mekanik uygulamalar için üreticinin spesifik datasheet’ine göre seçim yapınız.
POM-C’nin kimyasal ve fiziksel davranışı
POM-C, çoğu organik çözücü, yağ ve yakıtlara karşı iyi kimyasal direnç gösterir. Güçlü oksitleyiciler, klorlu hidrokarbonlar veya yüksek sıcaklıktaki asit/alkali ortamları uygulama öncesi test edilmelidir. Nem emilimi düşüktür; bu nedenle boyutsal stabilite gerektiren hassas parçalar için uygundur (nylon gibi higroskopik malzemelere göre avantaj sağlar).
POM-C CNC işlenebilirliği — pratik mühendislik rehberi
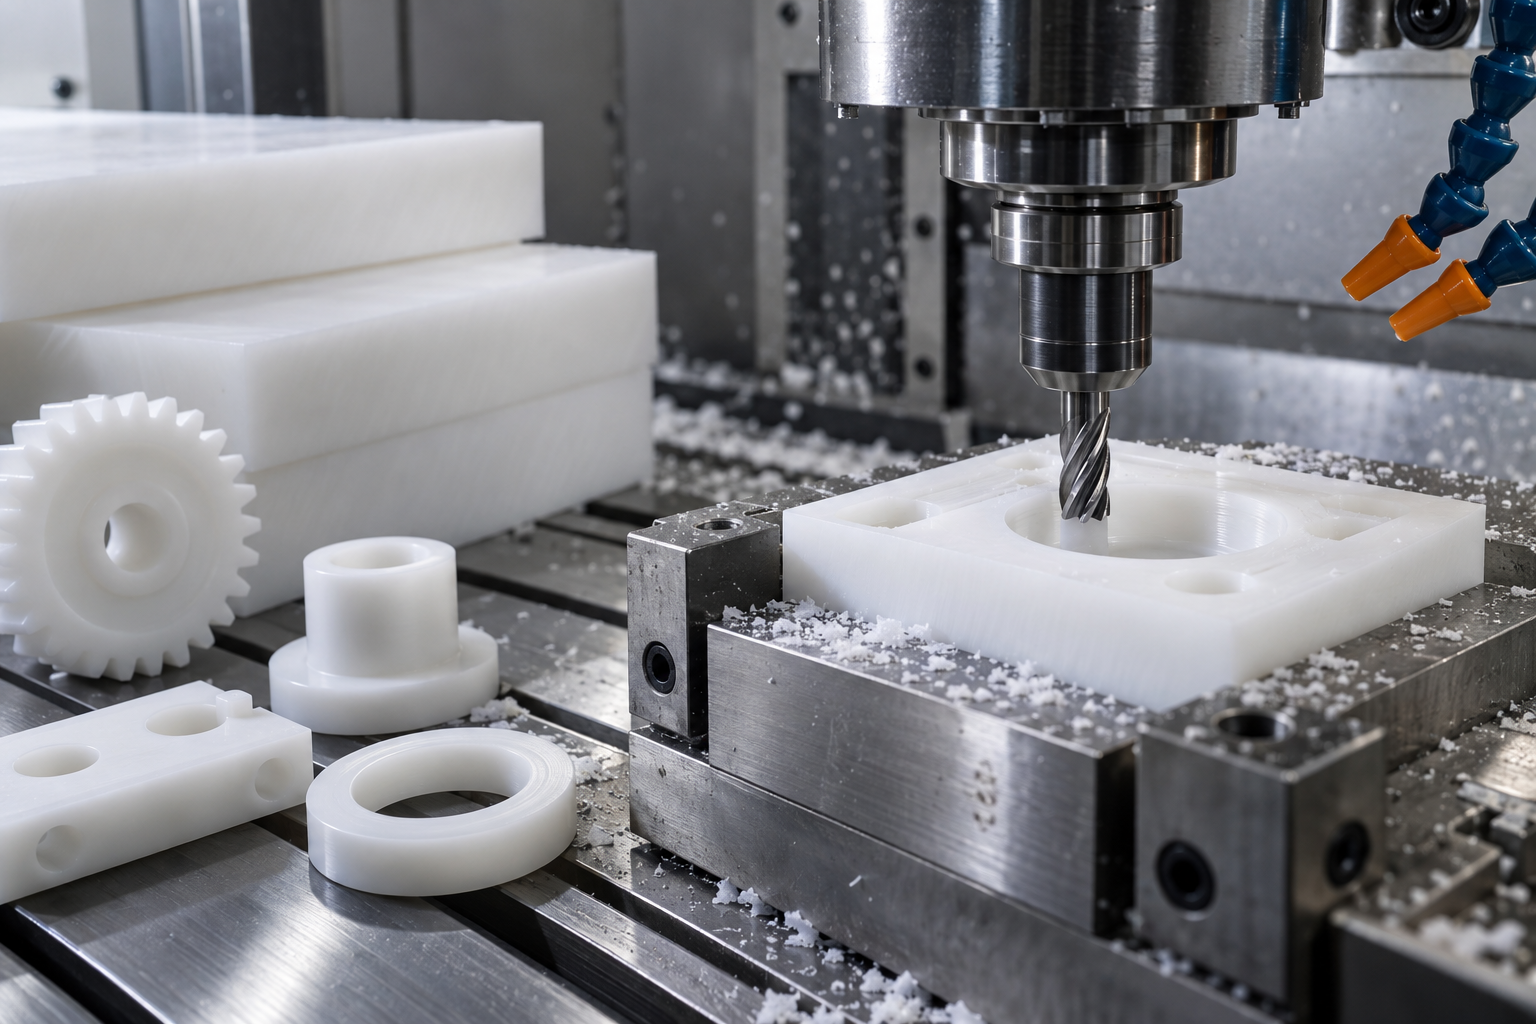
POM-C, talaşlı imalatta en kolay işlenen mühendislik plastiklerinden biridir. Aşağıda tasarımcı ve CNC operatörleri için pratik, uygulamaya dönük yönergeler yer almaktadır.
Araç ve takım seçimi
- Frezeleme: 2-flüt yüksek heliks (35–45°) karbür endmill tercih edin — geniş flüt alanı talaş tahliyesi için uygundur.
- Tornalama: Karbür insertler hızlı talaş kırma geometrisi ile idealdir.
- Delme: Standart HSS veya karbür matkap; 118° tipik açı. Derin deliklerde peck cycle kullanın.
- Kaplamalar: Genellikle kaplamasız karbür yeterli; TiN/TiAlN gereksizdir fakat üretkenlik ihtiyaçlarına göre kullanılabilir.
Kesme parametreleri (önerilen aralıklar)
Aşağıda yaygın operasyonlar için başlangıç aralıkları verilmiştir. Makina, takım ve bağlama durumuna göre optimizasyon gereklidir.
- Frezeleme (ör. 12 mm endmill): kesme hızı 200–400 m/min; devir (örnek) 6.000–12.000 rpm (çap ve hız eşleşmesine göre); talaş adımı (fz) 0.05–0.15 mm/z; ilerleme (mm/dk) aralığı 800–4.000 mm/dk; axial DOC 1–4 mm (kaba) ve ince işte 0.1–0.5 mm.
- Tornalama: yüzey hızı 90–180 m/dk; ilerleme 0.08–0.25 mm/rev; kesme derinliği uygulamaya göre 0.2–2 mm (kaba) kullanın.
- Delme: hız frezeleme/etik hesapla; derinlik >3×Çap için peck; delik bitiminde yakalama (break-through) için kontrollü ilerleme.
Soğutma ve talaş tahliyesi
POM-C genelde kuru (no coolant) kesim için uygundur; yüksek hızlı frezelemede basınçlı hava ile talaş tahliyesi ve soğutma önerilir. Su bazlı çözeltiler gerekli olduğunda düşük konsantrasyonlu su bazlı soğutucu kullanılabilir. Yağ bazlı soğutucular gıda uygulamalarında istenmeyen kalıntı bırakabilir.
İşleme problemleri ve önlemler
- Isıl erime/yağlanma: Donuk/sürtünmeli yüzeyler, kesme hızının çok düşük veya takımın çok körelmiş olmasından kaynaklanır — takım keskinliğini kontrol edin ve feed arttırın.
- Bükülme/gerilme kaynaklı deformasyon: Büyük malzeme alınan parçalarda kaba işlem sonrası stres giderme (annealing) gerekebilir. Üretici tavsiyesine göre ara anneal (ör. bazı uygulamalarda 140–150 °C civarı, grade ve kalınlığa bağlı süre) uygulanır; kesin proses parametresi için tedarikçiye danışın.
- İş bağlama: İnce cidarlı parçalarda mandrel, yumuşak çene veya vakum / çift yüzeyli tutucu kullanın; tek taraflı sıkma deformasyona neden olabilir.
Tolerans ve yüzey kalitesi
POM-C ile tipik olarak ±0.02–0.05 mm aralığında toleranslar ekonomik olarak sağlanabilir; iyi tezgâh/bağlama ve gerekirse ara anneal ile ±0.01–0.02 mm seviyeleri mümkündür. Yüzey pürüzlülüğü (Ra) genelde 0.4–1.6 µm aralığına getirilir; as-gelen işlenmiş yüzey çoğu fonksiyonel uygulama için yeterlidir.
Kullanım alanları
POM-C; dişliler, kaydırak ve yatak elemanları, burçlar, valf ve pompa komponentleri, hassas mekanik parçalar, elektriksel izolatörler ve akışkan-hizmet parçalarında yaygın kullanılır. Gıda teması gerektiren uygulamalar için FDA uygunu POM-C grade’leri mevcuttur (uygunluk için sertifika kontrolü şart).
Malzeme seçiminde dikkat edilecek noktalar
- Yüksek sıcaklık gereksinimi varsa (sürekli >100 °C) POM yerine daha yüksek sıcaklık dayanımlı mühendislik plastikleri (PPS, PEEK) değerlendirilmeli.
- Kimyasal maruziyet değerlendirilmelidir: güçlü oksitleyiciler ve belirli çözücüler POM’i bozabilir.
- Kalın kesitli parçalar veya büyük çapta malzeme çıkarma planlıyorsanız bölgesel iç gerilmeler ve olası merkez boşlukları için tedarikçi grade tavsiyesi alın.
Sonuç ve uygulama önerisi
POM-C, yüksek boyutsal stabilite, iyi mekanik özellikler ve mükemmel işlenebilirliği sayesinde CNC ile hassas ve üretim ölçekli parçalar için ideal bir malzemedir. Tasarım sırasında işlenebilirlik (takım seçimi, bağlama, kesme parametreleri) ve operasyon sonrası gerilim giderme stratejileri (gerekirse anneal) erken safhada planlanmalıdır. Kritik toleranslar veya özel kimyasal/sıcaklık koşulları varsa malzeme datasheet’leri ve üretici onayları ile ilerleyin.
Payda Mühendislik ile teknik destek
Eğer POM-C ile üretilecek parçalarınız için teknik destek, CNC teklifi veya malzeme seçimi desteği isterseniz kısa bir teknik resim/brief ile Payda Mühendislik’e ulaşabilirsiniz — proje gereksinimlerinize göre malzeme grade ve işleme sürecini birlikte belirleyebiliriz.