
Talaşlı İmalatta Yapay Zekâ: Nerede, Nasıl, Ne Kazandırır?
Talaşlı imalatta yapay zeka (AI) bugün teknik resim analizinden tekliflendirmeye, üretim süresi tahmininden CNC proses planlamaya; takım seçimi, kalite kontrol, kestirimci bakıma ve maliyet hesaplamaya kadar operasyonun birçok katmanında pratik kazanımlar sağlıyor. Bu yazıda pratik mühendislik perspektifiyle AI uygulamalarını, hangi veri ve sensörlerin kritik olduğunu, CNC özelinde dikkat edilmesi gereken teknik parametreleri ve atılacak adımları ele alıyoruz.
Teknik Resim Analizi ve Otomatik Tekliflendirme
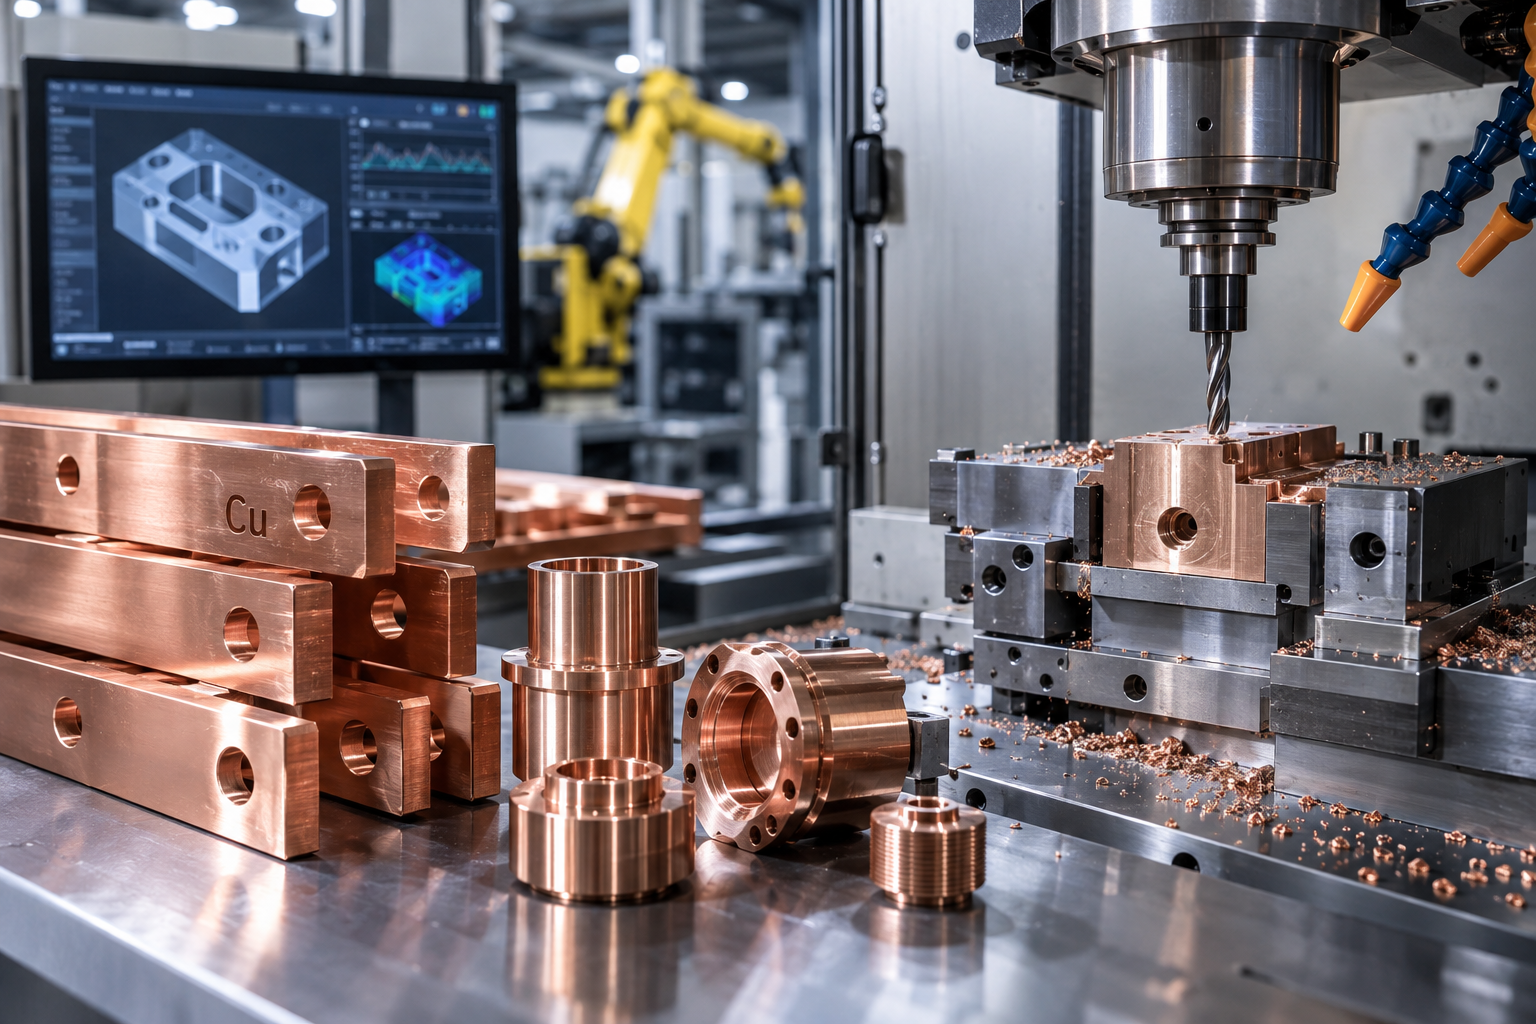
AI tabanlı teknik resim analizi (CAD/2D) şu adımları otomatikleştirir: geometrik feature tanıma (delik, cep, ceviz, yüzey kontur), ölçü ve tolerans (GD&T / PMI) çıkarımı, malzeme ve yüzey işlemi önerisi. Bu çıktılar, geçmiş üretim veri tabanıyla birleştirilerek otomatik teklif (auto-quoting) sistemine beslenir. Model; işleme adedi, takım değişimi sayısı, talaş kaldırma oranı, işleme zamanı ve beklenen fire oranına göre maliyet tahmini yapar. Doğru sonuç için temiz CAD verisi, parça aile geçmişi ve operasyon veri kayıtları gereklidir.
Üretim Süresi Tahmini (Cycle Time Estimation)
Üretim süresi tahmini geleneksel hesaplardan daha isabetli hâle gelmiştir. AI modelleri; CAM tarafından üretilen toolpath bilgisi, makine tipi, takım verileri, işleme stratejisi (roughing/finishing), iş mili devri, ilerleme hızları ve geçmiş iş emri sürelerini kullanarak gerçekçi cycle time tahminleri üretir. Dijital ikiz ve fizik tabanlı simülasyonlarla (FEA/thermo-elastic etkiler) birleştirildiğinde, ısınma/düzleşme nedeniyle ortaya çıkabilecek fazladan işleme veya sızdırma riskleri de öngörülebilir.
CNC Proses Planlama ve Takım Seçimi
AI destekli proses planlama şu görevleri üstlenir: operasyon sıralaması optimizasyonu, bağlama/kenetleme önerileri, operasyon başına uygun takım ve kesme parametrelerinin (Vc, f, ap, ae) önerilmesi. Takım seçimi, malzeme cinsi (ör. çelik, alüminyum, bakır alaşımları), talaş kaldırma oranı, yüzey kalitesi gereksinimi ve toleranslara göre şekillenir. AI; üretici veri sayfaları (tornalama/frezeleme kesme değerleri), geçmiş takım ömrü ve mevcut stoğu dikkate alarak kaplama, geometri ve ISO sınıfı önerir. Aynı zamanda otomatik CAM stratejileri (adaptive roughing, rest machining) oluşturur ve G-kod önerilerinde bulunur — insan denetimiyle birlikte uygulanmalıdır.
Tipik Sensörler ve İzleme Parametreleri
| Sensor | Ölçtüğü | Kullanım Alanı |
|---|---|---|
| İvmeölçer (vibration) | Spindle/aksel vibrasyonu | Rulman/denge ve talaş birikimi tespiti, kestirimci bakım |
| Akım sensörü | Spindle motor akımı | Kesici aşınma, bağlama kayması, yük dalgalanmaları |
| Akustik/mikrofon | Kesme sesi spektrumu | Aşırı talaş-sıkışma, takım kırılması erken uyarısı |
| Termal kamera/sıcaklık | Sıcaklık yükselmesi | Soğutma verimliliği, termal genleşme riskleri |
| Vision / kamera | Yüzey kusurları, geometrik ölçümler | Görsel kalite kontrol, işlem içi izleme |
Kalite Kontrol: Görüntü İşleme ve Süreç İçi Ölçüm
AI tabanlı bilgisayarlı görü (CNN gibi) sistemleri, yüzey çizikleri, burr, çap sapmaları ve montaj eksiklerini yüksek hızda yakalar. Konveyör tabanlı veya istasyonlu görüntüleme, yüksek/nadir hata tiplerini sınıflandırır ve SPC (istatistiksel proses kontrol) ile entegrasyon sağlar. İşleme sırasında prob ölçümleri ve in-process kompanzasyon ile tolerans sapmaları anında düzeltilebilir. Kritik: doğru aydınlatma, kamera çözünürlüğü ve etiketli hata verisi ile model doğruluğu sağlanır.
Kestirimci Bakım (Predictive Maintenance)
Kestirimci bakım, sensör verilerinden arıza öncesi örüntüleri tespit eder ve komponentin kalan faydalı ömrünü (RUL) tahmin eder. Makine öğrenmesi yaklaşımları (anomaly detection, time-series forecasting, survival analysis) vibrasyon, akım, sıcaklık ve akustik verileri inceler. Retrofit sensörlerle veya makine verilerinin (PLC, CNC alarm logları) toplanmasıyla uygulanabilir. Yararları: plansız duruşların ve beklenmedik parça kostlerinin uygulamaya bağlı olarak azaltabilir.
Maliyet Hesaplama ve ROI Modelleme
AI, maliyeti parçanın tüm yaşam döngüsü boyunca hesaplar: hammadde, kesme süresi, takım maliyeti (aşınma dahil), enerji, operatör süresi, tekrar işleme ve fire. Otomatik maliyet modülleri geçmiş işleri referans alarak birim maliyet tahmini verirken, senaryolar arası karşılaştırma (ör. farklı takım/set-up stratejileri) yaparak en ekonomik kombinasyonu ortaya koyar. Başarı ölçütleri; teslim süresi kısalması, fire oranı düşüşü, planlı bakımla azalan beklenmedik duruştur.
Uygulama Örnekleri ve Pratik Adımlar
- Pilot: Önce tek bir kritik makine veya parça ailesinde pilot kurulumu yapın (kestirimci bakım veya görsel kalite kontrol iyi başlangıç noktalarıdır).
- Veri Hazırlığı: CAM, CNC logları, ERP/MES, sensör ve görüntü verilerinin eşleştirilmesi gerekir.
- İnsan-in-the-loop: AI önerilerini başlangıçta insan onayıyla uygulayın; model güvenini artırdıkça otomasyonu genişletin.
- Entegrasyon: OPC UA/MQTT/REST API ile MES/ERP entegrasyonu planlayın.
- Güvenlik ve Veri Koruma: Veriler lokal (on-premise) veya hibrit mimaride işlenebilir; hassas üretim verileri için erişim kontrolleri ve şifreleme şarttır.
Sınırlar, Riskler ve Başarı Kriterleri
AI güçlüdür ancak veri kalitesi, etik ve siber güvenlik riskleri, model overfitting ve aşırı otomasyon (insan gözetimi olmadan hata üretme) gibi sınırlamalar vardır. Başarı için ölçülebilir KPI’lar (OEE, MTBF/MTTR, fire oranı, teslim süresi) belirlenmeli ve pilot sonuçları bu KPI’lara göre değerlendirilmelidir.
Sonuç ve Payda Mühendislik için Öneri
Talaşlı imalatta yapay zeka, doğru planlandığında üretim sürelerini kısaltır, kaliteyi yükseltir, bakım maliyetlerini düşürür ve teklif süreçlerini hızlandırır. Payda Mühendislik olarak teknik resme göre üretim, CNC talaşlı imalat ve özel komponent üretimi konusunda edindiğimiz saha deneyimiyle; AI ile desteklenen pilot projelerde veri hazırlığı, sensör seçimi, CAM entegrasyonu ve ROI hesaplamasında destek sunuyoruz. Pilot başlatmak veya teknik danışmanlık almak için bizimle iletişime geçin — ihtiyaca özel çözüm önerisi ve teklif hazırlayalım.