
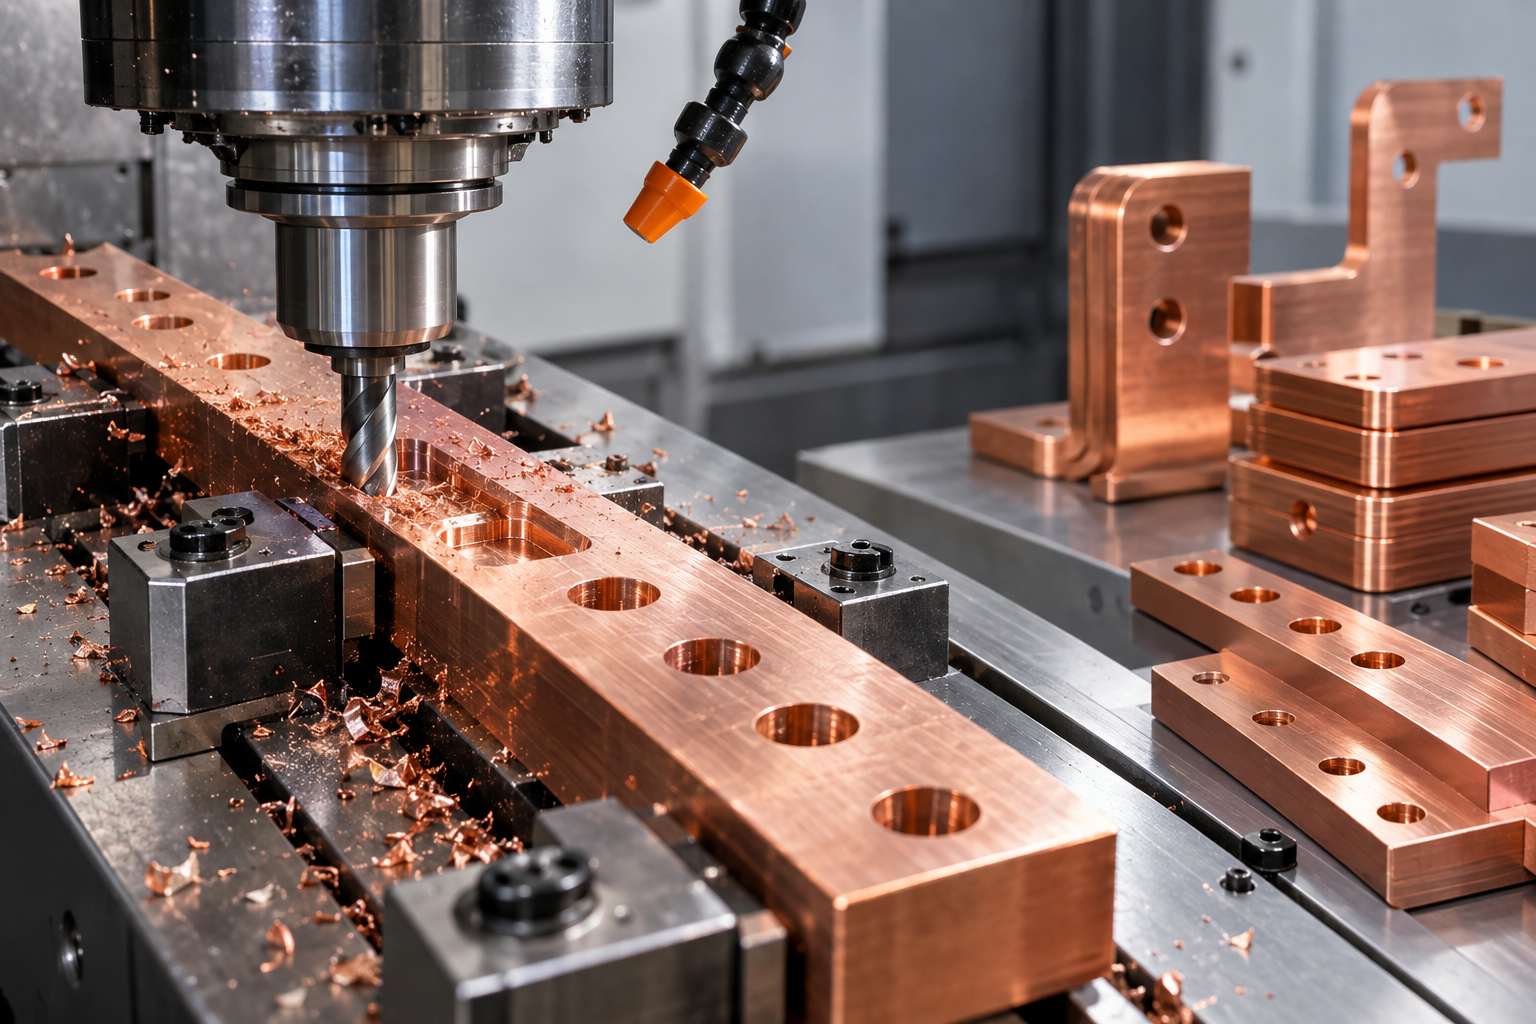
Bakır bara CNC işleme (Cu‑ETP) nedir ve neden zorlu?
Cu‑ETP (EN: C11000, Cu ≥ 99.90 %, O ≤ 0.040 %) elektrolitik tough‑pitch bakır, elektriksel ve termal iletkenlik gerektiren bara ve transformatör komponentlerinde yaygın kullanılır. Ancak yüksek saflık ve yüksek süneklik nedeniyle talaşlı imalatta yapışma (BUE – built‑up edge), uzun tel‑şeklinde talaş ve yüzey problemine eğilim gösterir. Bu rehber Cu‑ETP bakır baraların CNC işlenmesinde pratik, doğrulanabilir yaklaşımlar, takım ve parametre önerileri ile yaygın hataların çözümlerini içerir.
Cu‑ETP (C11000) — temel teknik veriler
| Özellik | Tipik değer / Açıklama |
|---|---|
| Kimyasal kompozisyon | Cu ≥ 99.90 %, O ≤ 0.040 % (EN CW004A / Cu‑ETP) |
| Yoğunluk | 8.93 g/cm³ @20 °C |
| Elektriksel iletkenlik | ~100 % IACS (yaklaşık 58 MS/m) |
| Elastisite modülü | ~130 GPa |
| Çekme mukavemeti (temper bağlı) | ~200–300 MPa (temper/soğuk işleme göre değişir) |
| Uzama (A)% | tipik ≥ 10–40 % (temper göre) |
Not: Mekanik değerler enine ve temper durumuna göre değişir — üretici sayfaları (KME, Aurubis, Copper.org) farklı temperler için ayrıntı verir; üretim planı yaparken tedarikçi sertifikasını kontrol edin.
İşlenebilirlik ve genel strateji
Cu‑ETP için ana problem malzemenin talaş oluştururken alete yapışmasıdır. Bu nedenle strateji şu unsurlara dayanır:
- Keskin, parlak (polished) kesme kenarı / flüt yüzeyleri
- Pozitif raked (8–12°) geometri — daha keskin giriş talaşı oluşturur
- Yüksek talaş tahliyesi için düşük rulman/az flüt sayısı (2 flüt endmill, 2–3 kesitli matkap)
- Yeterli soğutma/flood coolant ve uygun yağlama
- Üretimde mümkünse PCD veya mikro‑taneli karbür kullanımı (seri üretimde tercih)
Takım seçimi
Aşağıdaki öneriler saha uygulamalarına ve kaynaklara (endüstri veri sayfaları) uygundur:
- Freze (endmill): 2‑flüt veya 3‑flüt, mikro‑taneli karbür (uncoated) veya PCD; pozitif rake, parlak/çoklu parlatılmış flüt yüzeyi.
- Delme: Kısa, sert karbür matkaplar; derin deliklerde peck (kademeli) delme ve sık talaş tahliyesi; gerekirse kılavuz/reamer ile bitirme.
- Tornalama: Pozitif geometri, çok ince yüzey bitirimi için PCD tercih edilebilir.
- Havşa (countersink): Keskin tek kesitli havşa veya özel parlak kenarlı havşa takımları; düşük yükte kesme ve kısa kesme süresi.
- Kesme/bölme: İnce dişli band saw veya yarı‑sert disk testereleri; soğutma ve talaş yönlendirme ile bıçak ömrü artırılır.
Önerilen kesme parametreleri (Cu‑ETP için başlangıç değerleri)
| İşlem | Takım | Kesme hızı (Vc) | İlerleme | Notlar |
|---|---|---|---|---|
| Yarıfinis/finis freze (carbide) | 2‑flüt endmill, uncoated carb | 60–120 m/dk | fz 0.03–0.15 mm/tooth (çap göre) | Yüksek devir, düşük derinlik; PCD ile üst sınır artırılabilir |
| Delme (karbür matkap) | Kısa/katı karbür | 40–90 m/dk | 0.05–0.20 mm/idr (çap/görev göre) | Peck delme derinlik: 2–3×D sonrası tekrar talaş boşaltma; merkezleme ve ön delik tavsiye |
| Havşa (bitirme) | Tek kesit havşa | 40–80 m/dk | — | Düşük ilerleme, kısa süreli geçiş; parlak kenar için ters folio |
| Tornalama (finis) | PCD veya parlak karbür | 60–130 m/dk | ap 0.05–0.3 mm, f 0.05–0.2 mm/rot | İnce geçişler, stabil bağlama |
| Kesme (şerit/testere) | İnce diş, soğutmalı | — | — | Yüksek ilerleme ile aşırı ısınmaya dikkat |
Bu değerler başlangıç amaçlıdır — iş parçası boyutu, makine rijitliği, takım çapı ve yerel soğutma koşullarına göre doğrulanmalıdır.
Yüzey kalitesi ve beklenen değerler
Cu‑ETP ile iyi bir süreç kontrolüyle aşağıdaki yüzey kaliteleri pratikte elde edilebilir:
- Genel CNC freze/tornalama sonrası: Ra 0.8–1.6 µm (32–63 µin)
- PCD ile yüzey bitirme: Ra 0.2–0.8 µm (8–32 µin) mümkün
- Ayna parlaklığı (<0.2 µm) genelde son işlem (zımpara/polisaj) gerektirir
Havşa açma (havşa / countersink) pratikleri
Havşa uygulamalarında çekme/tırnaklanma riskini azaltmak için:
- Önceden doğru çapta merkezleme (spot‑drill) yapılmalı
- Hızlı geçiş ve düşük ilerleme ile tek geçişli havşa tercih edin
- Pahların iç yüzeyini temizlemek için hafif ters besleme veya geri çekme kullanın
Yaygın üretim hataları ve çözümleri
| Sorun | Olası neden | Çözüm |
|---|---|---|
| Yapışma / BUE (built‑up edge) | Küt kenar, yetersiz soğutma, düşük hız | Keskin/polished takımlar, flood coolant, hız arttırılıp ilerleme ayarlanır, PCD kullan |
| Uzun tel‑talaş, chip dolanması | Çok flüt, kötü talaş yönlendirme | 2‑flüt endmill, talaş kanalizasyonu, peck delme |
| Yüzey çizikleri / mar | İyi olmayan bağlama, yetersiz takım keskinliği | Yumuşak kaplama veya plastik koruyucu, iş sıkma yüzeyini dağıt, sık sık takım kontrolü |
| Delik tolerans sapmaları | Talaş pack‑up, matkap esnemesi | Ön delik + reamer ile bitirme, peck delme, düşük ilerleme |
| Hızlı takım aşınması | Aşırı ısınma, abrasif koşullar, yanlış kaplama | Soğutma artır, PCD/ mikro‑taneli karbür, kaplama geri planda tercih edilmez |
Kalite kontrol ve toleranslar
Bakır bara parçalarında elektriksel temas bölgeleri ve montaj yüzleri için toleranslar sıkı tutulmalıdır. Tipik tolerans hedefleri:
- Mekanik boyutlar: ±0.05–0.2 mm (parça ve fonksiyona göre)
- Düzlemçilik ve yüzey: üretim toleransına göre Ra kontrolü ve görsel muayene
- Elektriksel bağlantı yüzeyleri: yüzey pürüzlülüğü ve oksitlenme kontrolü (temizleme, kaynak/plating öncesi)
Sonuç ve uygulama notları
bakır bara CNC işleme (özellikle Cu‑ETP) yüksek iletkenlik beklentisiyle sık tercih edilir ancak talaşlı imalatta özel önlem gerektirir. En iyi uygulama: parlak/keskin takımlar, pozitif geometri, iyi soğutma, 2‑flüt stratejisi ve üretim koşullarına göre PCD yatırımıdır. Prototipte HSS veya kısa ömürlü karbür kullanılabilir; seri üretimde PCD ve optimize edilmiş parametreler verim ve yüzey kalitesini artırır.
Teklif / teknik destek
Cu‑ETP bara işleme, hassas yüzey ve taban kontak gereksinimleri için teknik destek veya teklif isterseniz, Payda Mühendislik olarak teknik resimlerinize göre üretim ve proses optimizasyonu sağlayabiliriz.
Teknik resminize uygun malzeme ve işleme seçenekleri için bakır bara imalatı ve alüminyum bara üretimi sayfamızı inceleyin. Çiziminizi ve adet bilgisini ileterek teklif talep edebilirsiniz.