
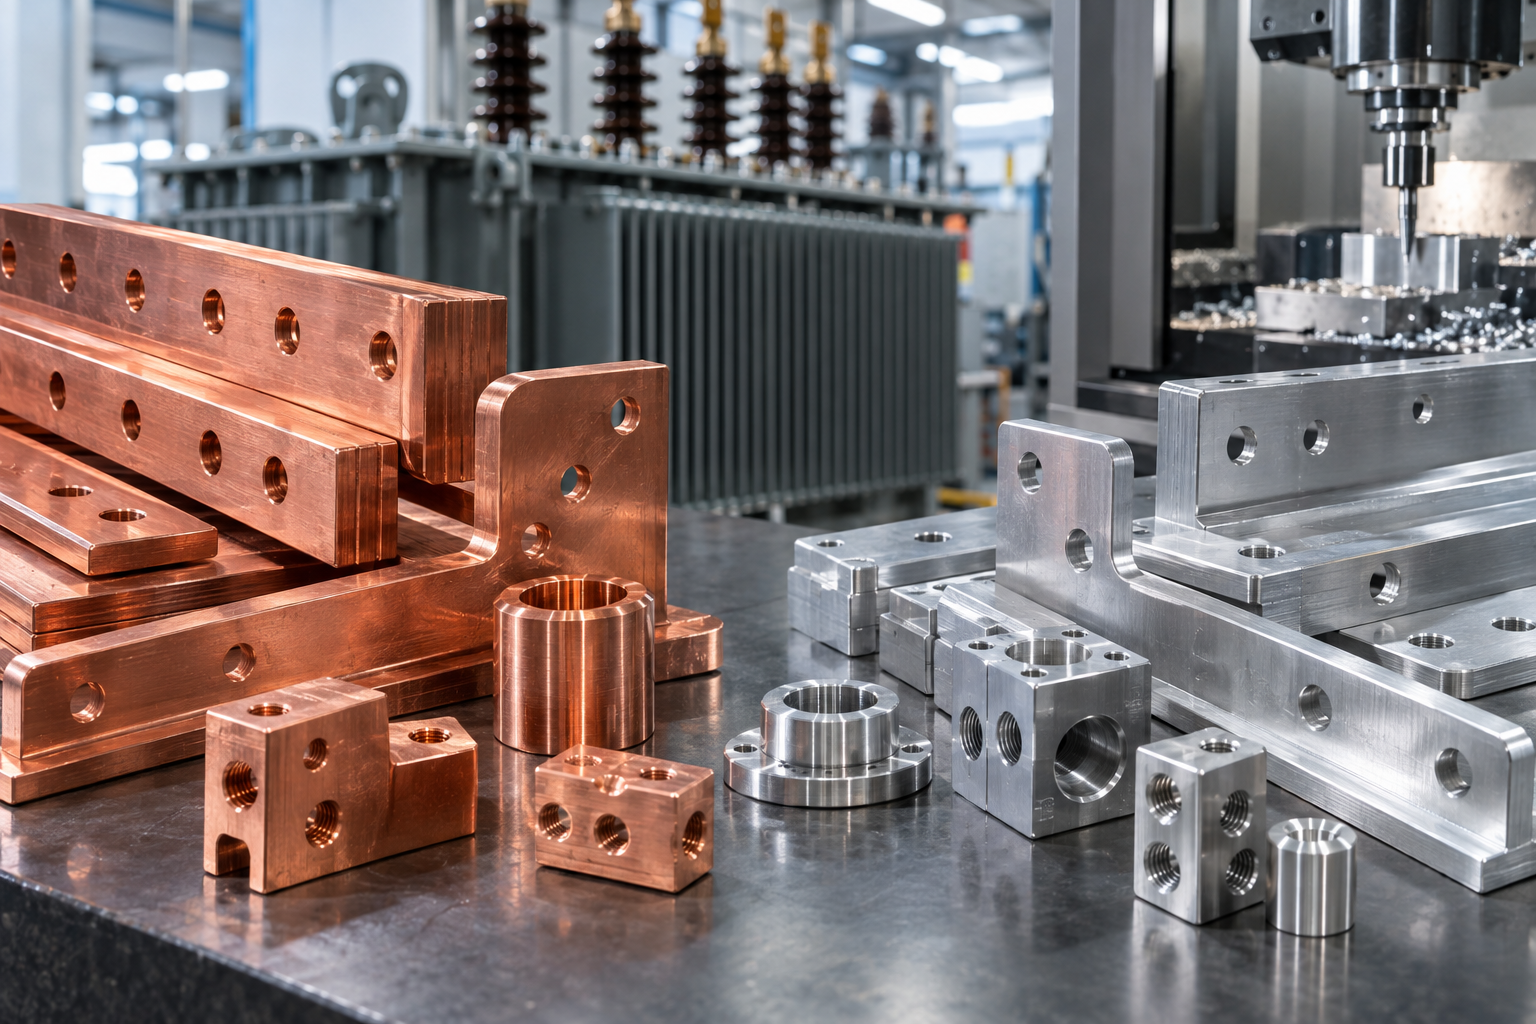
Trafo bakır alüminyum komponentleri
Güç ve dağıtım trafolarında elektriksel ve mekanik güvenliği sağlayan unsurların başında bara, bağlantı parçaları, terminaller ve CNC işlenmiş komponentler gelir. Bu yazıda trafo uygulamalarında yaygın kullanılan bakır (C11000/ETP) ve elektriksel alüminyum (ör. 6101-T6/T61) malzemelerinin elektriksel, mekanik ve üretim/montaj açısından kritik özellikleri; standartları; CNC işlenebilirlik ve montaj detayları ele alınacaktır.
Malzeme ve Standartlar (kısa özet)
Trafo komponentlerinde sık kullanılan malzeme ve ilgili standartlar:
- Bakır: C11000 (ETP) — yüksek iletkenlik, yaygın olarak bara, terminaller ve bağlantı elemanları için tercih edilir. (Standart referans: ASTM B187, EN/IEC uygulamaları için malzeme sertifikaları.)
- Alüminyum: Elektriksel amaçlı alaşımlar (özellikle 6101-T6 / T61) — hafiflik ve maliyet avantajı sağlar; elektriksel conductor uygulamaları için formüle edilmiştir. (ASTM B236 / B317 gibi busbar/rod standartlarıyla ilişkilendirilir.)
- Güvenlik ve performans doğrulaması: IEC 61439 (LV assembly), IEC 60865 (elektromekanik kuvvet hesapları), UL/CSA uygulamaları; montaj için Cu/Al uygunluğu ve bimetalik bağlantı gereksinimleri dikkate alınmalıdır.
Temel Teknik Özellikler — Karşılaştırmalı tablo (tipik aralıklar)
Aşağıdaki değerler tipik aralıklardır; kesin seçim ve hesaplamalar için tedarikçi mill test raporu (MTR) ve ilgili standarda göre doğrulama gerekir.
| Özellik | Bakır (C11000, ETP) | Alüminyum (6101-T6 / T61) |
|---|---|---|
| Yoğunluk | ~8.96 g/cm³ | ~2.70 g/cm³ |
| Elektriksel iletkenlik | ~100 % IACS (~58 MS/m) | ~55–61 % IACS (~32–36 MS/m), temper ve alaşım değişir |
| Termal iletkenlik | ~390–400 W/m·K | ~150–230 W/m·K (alaşıma göre değişir) |
| Tipik çekme dayanımı (Rm) | Yaklaşık 200–250 MPa (kesite ve çalışma şartına bağlı) | Yaklaşık 180–240 MPa (T6/T61 tempere bağlı) |
| Standartlar / referans | ASTM B187, EN/IEC malzeme sertifikaları | ASTM B236 / B317, EN uygulamaları |
Not: Alüminyum için 6101 serisi, busbar uygulamaları için formüle edilmiş elektriksel alaşımdır; 6063/6061 gibi genel amaçlı alaşımlar elektriksel performans açısından yetersiz kalabilir.
Bara (Flat Busbar) Tasarım ve Malzeme Seçimi
Bara boyutlandırma ve iletkenlik
Alüminyum, bakıra göre daha düşük iletkenliğe sahiptir; bu nedenle aynı akımı taşımak için alüminyum bara genellikle bakıra göre yaklaşık 1.5–1.6× daha büyük kesite ihtiyaç duyar. Bara kesitinin seçimi yapılırken izin verilen sıcaklık artışı, ortam, bar gruplaması (mutual heating) ve kısa devre mekanik yükleri (IEC 60865) mutlaka hesaplanmalıdır.
Yüzey işlemleri
İletken bağlantı yüzeyleri için yüzey kaplama (ör. tin/kalay, gümüş, nikel) tercih edilebilir; kaplama üretim süreçlerinde (bükme, delme) önce şekillendirme sonra kaplama prensibi uygulanır. Kaplama yapılacak alanların temiz ve yağsız olması; alüminyum bağlantılarda oksit engelleyici (anti-oxidant) uygulamaları ve Cu/Al geçişlerinde bimetalik ara parçalar kullanılması önemlidir.
Terminaller, Bağlantı Parçaları ve Bimetalik Çözümler
Trafo terminalleri ve çıtaları genelde bakır veya alüminyumdan yapılır. Bakır terminaller yüksek iletkenlik ve termal stabilite sağlar; alüminyum daha hafif ve ekonomik olup büyük kesitli iletim hatlarında tercih edilebilir.
- Cu–Al bağlantıları: Doğrudan Cu ve Al yüzeyin temasından kaçının; galvanik ve termal genleşme kaynaklı gevşeme ve ısınma riski vardır. Bimetalik adaptörler veya Cu kaplı alüminyum geçiş parçaları kullanın.
- Sıkma momenti ve bakım: Özellikle alüminyumda ısıl genleşme ve oksidasyon nedeniyle bağlantıların doğru torkta sıkılması, periyodik kontrolü ve anti-oksidant (oksit önleyici) uygulama gereklidir.
- Kısa devre yükleri: Bağlantı cıvataları, pullar ve conta düzenleri kısa devre mekanik yüklerini karşılayacak şekilde seçilmeli ve hesaplanmalıdır.
CNC İşleme: Kesme, Delme, Frezeleme, Tornalama
Malzeme bazlı işlenebilirlik
Bakır (C11000): Yüksek iletkenlik ve yumuşaklık nedeniyle talaş oluşumu uzun ve ipliksi olabilir; ısıl iletkenliği yüksek olduğu için iş parçası ısıyı iyi dağıtır ancak takım yapışması (built-up edge) görülebilir. Öneri: kesme kenarı kalitesi için sert kaplı karbür takımlar, iyi talaş kırıcı geometriler ve yeterli soğutma kullanın.
Alüminyum (6101): Genelde iyi işlenir; yüksek kesme hızlarında iyi yüzey verir. Ancak alaşım içindeki silikon vb. elementler takım aşınmasını etkileyebilir. Öneri: yüksek HSS/karbür takımlar, büyük devirler, uygun ilerleme hızları ve talaş yolunun verimli olması gereklidir.
Takım seçimi ve pratik kesme notları
- Alet malzemesi: Karbür uçlar (coated carbide) çoğu durumda önceliklidir. Bakır için PVD kaplamalar ve uygun geometri tercih edin; alüminyum için uncoated veya TiCN kaplı uçlar tercih edilebilir.
- Delme: Derin deliklerde peck-dive (adımlı delme), delik soğutması ve merkezleme önemlidir. Baradaki delik toleransları genelde ±0.1–0.2 mm aralığında maliyet/işlev dengesiyle belirlenir.
- Tolerans ve yüzey kalitesi: Bara üzerindeki bağlantı yüzeyleri için genelde ≤0.1 mm delik pozisyon toleransı, yüzey pürüzlülüğü Ra 0.8–1.6 μm aralığı hedeflenebilir; kritik yüzeylerde sıkı toleranslar belirtin.
- Kesme sıvısı: Bakır ve alüminyumda uygun soğutma ve talaş uzaklaştırma kullanın; alüminyumda yağ bazlı soğutucular talaş yapışmasını azaltır.
İmalat ve Montajda Dikkat Edilmesi Gerekenler
- Malzeme sertifikasyonu: MTR (mill test report) ve iletkenlik sertifikası alın. Elektriksel uygulamalarda % IACS doğrulaması önemlidir.
- Isıl genleşme: Alüminyumun daha yüksek termal genleşmesi nedeniyle esneme payları ve conta/çeşitli yıkayıcı (spring washer) kullanımı düşünülmelidir.
- Korozyon ve oksit: Alüminyum yüzeylerde oksit tabakası hızla oluşur; oksit önleyici ve bimetalik adaptörler kullanılmalı; bakır-çinko gibi galvanik kombinasyonlardan kaçınılmalıdır.
- Kısa devre dayanımı: Bara destek mesafeleri ve bağlantı elemanları, IEC veya yerel tasarım kurallarına göre kısa devre kuvvetlerine dayanacak şekilde tasarlanmalıdır.
Kullanım Alanları ve Malzeme Seçimi Yol Haritası
Küçük, kompakt ve yüksek akım yoğunluğu gereken trafolarda bakır tercih edilir; yüksek akım yoğunluğu, daha küçük kesit ve daha iyi termal performans sağlar. Uzun mesafe, ağırlık ve ham madde maliyetinin daha baskın olduğu dağıtım hatlarında veya büyük baralarda alüminyum (6101) tercih edilebilir—ancak cross-section büyütülmeli ve uygun bağlantı uygulamaları kullanılmalıdır.
Sonuç ve Payda Mühendislik
Trafo üretiminde kullanılan bakır ve alüminyum komponentlerinin doğru seçimi; elektriksel iletkenlik, mekanik dayanım, işlenebilirlik ve montaj yöntemlerinin dengeli değerlendirilmesini gerektirir. Projeye özel seçimler için malzeme MTR doğrulaması, uygun standartlara göre boyutlandırma (IEC/ASTM) ve doğru CNC/işleme stratejileri belirlenmelidir.
Eğer teknik resimlerinize göre bara, terminaller veya CNC işlenmiş trafo komponentleri üretimi gerekiyorsa; çizim doğrulama, malzeme tedariki, yüzey işlemleri ve montaj koşullarını içeren teklif için Payda Mühendislik ile iletişime geçebilirsiniz.
Uyarı: Bu yazıda verilen sayısal aralıklar tipik değerlerdir; sipariş ve hesaplamalarda her zaman tedarikçi MTR’lerine ve ilgili standarda göre doğrulama yapınız.