
Kalay kaplı bakır nedir? Kısa teknik tanım
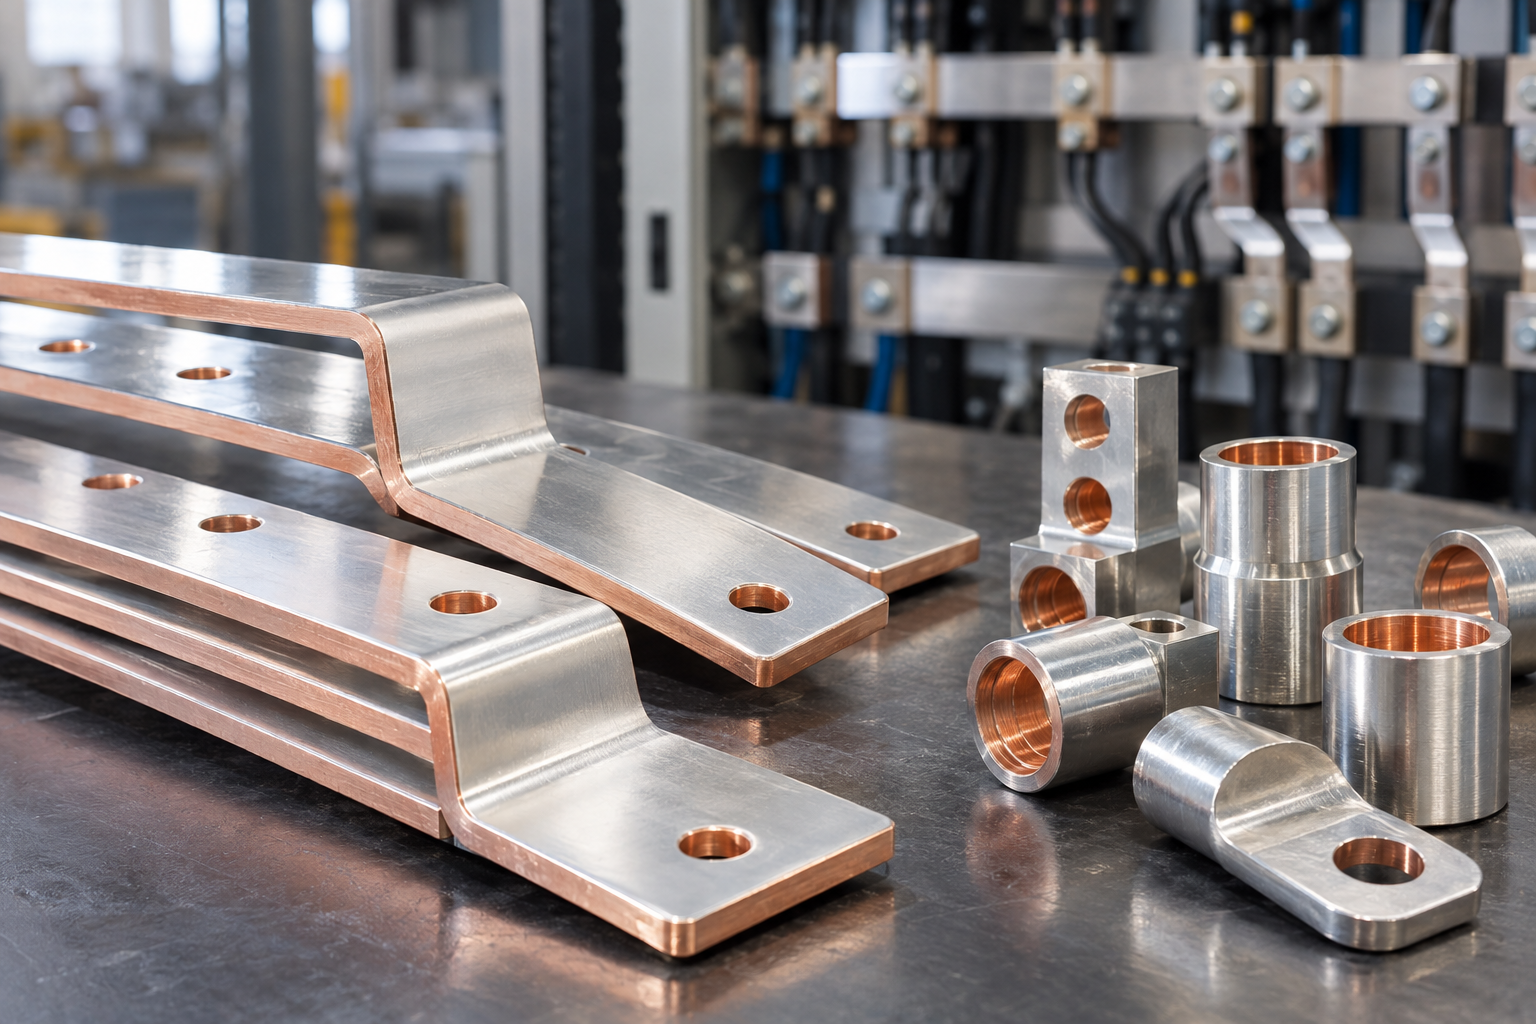
Kalay kaplı bakır, bakır yüzey üzerine elektrolitik veya diğer kaplama yöntemleriyle (ör. immersion) uygulanan bir tin (Sn) tabakasıdır. Elektriksel uygulamalarda; lehimlenebilirlik, temas yüzeyi koruması ve kısa süreli korozyon dayanımı sağlamak amacıyla yaygın kullanılır. Bu yazıda özellikle bakır üzerine uygulanan elektrolitik kalay kaplama prosesinin adımları, proses parametreleri ve kalay kaplı bakırın elektriksel / korozyon ile ilgili avantajları teknik olarak ele alınacaktır.
Temel materyal ve standartlar
Kalay kaplama tipik olarak %99 veya daha yüksek saflıkta metalik Sn içerir (ASTM B545 referanslı elektroplated tin). Elektriksel ve proses standartları örnekleri:
- ASTM B545 – Electrodeposited Coatings of Tin (kalınlık sınıfları ve gereksinimler)
- IPC-4552 / IPC-4554 – PCB yüzey bitirme ve immersion/elektrolitik tin ile ilgili elektronik endüstrisi rehberleri
- MIL-T-10727 – Askeri uygulamalar için tarihsel referanslar (uygulama spesifik)
Bakır üzerine elektrolitik kalay kaplama: adım adım proses
1) Ön hazırlık: mekanik ve kimyasal temizleme
Başarılı bir kaplama için yüzey hazırlığı kritik önemdedir. Tipik adımlar:
- Solvent veya buhar degreasing / alkalin yağ giderme: yağ, parça işlem artıklarını kaldırmak için (sodyum hidroksit bazlı alkalin temizleyiciler sık kullanılır).
- Ultrasonik yıkama (gerekliyse) ve bol durulama (iyonik kontaminasyonun azaltılması).
2) Elektrokimyasal/kimyasal temizleme (electroclean / acid dip)
Organik artıklar giderildikten sonra oksit ve pas tabakalarını kaldırmak gerekir:
- Elektrokimyasal temizleme (electroclean): parça elektrot olarak alkalin çözeltide kısaca anot/katot döngüsüne maruz bırakılabilir; bu gazlanma ile kirleri kaldırır.
- Asit daldırma (deoxidation / activation): HCl veya seyreltilmiş sülfürik asit gibi asidik çözeltilerle kısa asit daldırma (1–2 dk, işlem parametrelerine bağlı) ile bakır oksitleri giderilir ve yüzey aktive edilir.
3) Mikro-etch / smut giderme
İnce bir mikro-etch işlemi (hafif kimyasal aşındırma) ile yüzey pürüzlendirilir; bu, yapışmayı ve kaplama nüklasyonu iyileştirir. İşlem süreleri ve konsantrasyon kontrolü aşırı aşındırmayı önleyecek şekilde yapılmalıdır.
4) Gerekliyse strike / ön kaplama
Bazı kritik uygulamalarda (özellikle parçanın karmaşık geometrisi veya yüksek bağlılık gereksinimi varsa) çok ince bir strike tabakası (ör. nikel veya bakır strike) uygulanır. Nikel ara tabaka, Cu–Sn intermetalik oluşumunu engelleyerek whisker riskini azaltır.
5) Elektrolitik kalay kaplama (ana kaplama)
Elektrolitik tin kaplama, stannous (Sn2+) içeren asidik (ör. stannous sulfate + sülfürik asit) veya metanosülfonik asit esaslı banyolardan yapılır. Tipik proses parametreleri aralığı:
- Banyo bileşimi: stannous sulfate (SnSO4) veya stannous methanesulfonate + iletken asit (sülfürik/msa) + parlaklaştırıcı/brihtener katkılar.
- Sıcaklık: genelde 20–40 °C aralığı (banyoya göre değişir).
- Akım yoğunluğu (current density): elektronik uygulamalar için tipik 1–6 A/dm²; sürekli sac/strip tinning için 5–30 A/dm² veya daha yüksek uygulanabilir (proses ve banyoya göre değişir).
- Plating süresi: istenen kalınlığa göre ayarlanır (ör. 2–10 µm arası yaygın hedefler — ASTM B545 sınıf gereksinimleri göz önünde bulundurulmalıdır).
6) Durulama, nötralizasyon ve kurutma
Kaplamadan sonra parçalar bol su ile durulanmalı, gerekiyorsa nötralizasyon banyosundan geçirilip kurutulmalıdır. Yeterli durulama kaplama porozitesini ve tuz kalıntılarını minimize eder.
7) Son işlemler: pasivasyon / anti-tarnish ve flow-brightening
Son işlemler kaliteyi ve raf ömrünü uzatır:
- Pasivasyon / kimyasal inhibitörler: organik anti-tarnish çözeltiler (ör. benzotriazol türevi olmayan benzimidazol-temelli formulasyonlar) veya hafif kromat/polimer esaslı inhibitörler ile yüzey stabilizasyonu sağlanır.
- Flow-brightening / reflow (isteğe bağlı): akış parlaklaştırma için kısa bir ısı işleme (erime-yaklaşma/reflow) uygulayan prosesler mevcuttur; bu, parlak bir yüzey ve whisker azaltımı sağlayabilir (ASTM B545’te flow-brightening tanımları vardır).
Teknik veri tablosu (özet)
| Özellik | Tipik Değer / Aralık |
|---|---|
| Kalay (Sn) saflık | >99% (elektrodepozit) |
| Tipik kaplama kalınlığı | 2.5 µm (ASTM min) — 1–10 µm (elektronik/elektrolitik aralığı) |
| Bakır elektriksel direnç (ρ) | ≈1.72 × 10⁻⁸ Ω·m (20 °C) |
| Kalay elektriksel direnç (ρ) | ≈1.09 × 10⁻⁷ Ω·m (20 °C) |
| Tipik akım yoğunluğu (elektrolitik) | 1–6 A/dm² (elektronik); 5–30 A/dm² (sürekli tinning) |
| Yaygın standartlar | ASTM B545, IPC-4552 / IPC-4554, MIL-T-10727 |
Kalay kaplı bakırın avantajları — teknik değerlendirme
1) Lehimlenebilirlik ve üretim verimliliği
Kalay, PCB padleri ve konektörler için mükemmel lehimlenebilirlik sunar: kalay yüzeyleri oksitlenmeye karşı nispeten daha az pasifleşir ve lehim ıslatma açısı (wetting angle) genelde iyi olup güvenilir lehimleme sağlar. Bu, montaj verimliliğini artırır ve düşük sıcaklıkla lehimleme işlemlerinde avantaj sağlar.
2) Temas yüzeyi ve iletkenlik
Kalay tabakası ince olduğu sürece (μm mertebesinde) toplam iletkenlik üzerinde anlamlı bir olumsuz etki oluşturmaz; bakırın çok daha düşük rezistivitesi sayesinde iletim yolu hâlâ bakır tarafından taşınır. Ancak temas yüzeylerinde oksitlenme önlenmesi sayesinde temasa bağlı direnç düşer ve güvenilir elektriksel bağlantı sağlanır. İletkenlik açısından bakırdan daha kötü olsa da kaplama çok ince olduğu için pratikte performans düşüşü minimaldir.
3) Korozyon koruması ve sınırlamalar
Kalay kaplama, bakırı atmosferik oksidasyondan ve temas yüzeyi korozyonundan korur; kaplama tam ve süreklilikliyse bariyer görevi görür. Ancak kaplama kusurlu veya gözenekli ise, gözeneklerden geçen elektrolit ortamında galvanik çift oluşabilir ve lokal korozyon hızlanabilir. Ayrıca, bakır ile kalay arasında Cu–Sn intermetallic (ör. Cu6Sn5) oluşumu zaman içinde gerçekleşir; bu IMC tabakası lehimlenebilirliği azaltabilir ve uzun süreli dayanım gerektiren uygulamalarda whisker (ince filament) riski yaratabilir.
4) Tin whisker ve IMC riski
Saf kalay kaplamalar bakır altlığa doğrudan uygulandığında, Cu atomlarının difüzyonu ile Cu6Sn5 IMC’si oluşur; bu IMC büyümesi kompresif gerilmeler üretebilir ve tin whisker veya bakır-oksit whisker oluşumuna yol açabilir. Kritik uygulamalarda mitigasyon yöntemleri:
- Nickel ara tabaka (electroless Ni) kullanmak (ENIG tipi yaklaşımlar),
- Kalay alaşımları (SnAg, SnCu kontrollü katkılar) veya ince pasivasyon/kaplama katmanları kullanmak,
- Konformal kaplama uygulamak ya da flow-brightening ile gerilmeyi azaltmak.
5) Kontak ve mekanik davranış
Kalay; temas yüzeylerinde düşük galyalama (galling) ve iyi temas iletkenliği sağlar. Ancak aşırı mekanik aşınma durumlarında kalınlık azalması ve alt bakırın açığa çıkması mümkündür; tasarım aşamasında beklenen temas ömrüne uygun kalınlık ve alt kaplama seçilmelidir.
Uygulama seçimi ve tasarım önerileri
- Lehimlenebilir ve maliyet-etkin bir yüzey isteniyorsa, elektrolitik kalay iyi bir tercihtir; ancak uzun süreli hassas elektronik uygulamalarda whisker riski göz önünde bulundurulmalıdır.
- İletişim/kontakt uygulamalarında yüksek çevresel dayanım gerekiyorsa, nikel ara tabaka veya ince altın kaplama (Au over Ni) daha güvenilir olabilir.
- Korozyona maruz kalacak endüstriyel parçalar için kaplama kalınlığı, pasivasyon ve düzenli kalite kontrol (kalınlık ölçümü, yapışma testleri, tuz spreyi testleri) şarttır.
Sonuç ve Payda Mühendislik için kısa CTA
Kısaca, kalay kaplı bakır; lehimlenebilirlik, temas performansı ve üretim kolaylığı açısından önemli avantajlar sunar. Ancak proses kontrolü (yüzey hazırlığı, banyoların seçimi, akım yoğunluğu ve son işleme) ve uzun dönem riskleri (IMC büyümesi, whisker) yönetilmezse sorunlar çıkabilir. Proses parametrelerinin optimizasyonu, uygun alt katman seçimi ve yüzey pasivasyonu ile güvenilir, performanslı kalay kaplamalar elde edilir.
Eğer kalay kaplama gereksinimleriniz varsa veya teknik resme göre kalay kaplı bakır parça üretimi, yüzey işlemleri veya mühendislik desteği istiyorsanız; Payda Mühendislik teknik ekibimizle iletişime geçerek uygulamaya özel değerlendirme ve teklif alabilirsiniz.