
Gümüş Kaplı Bakır Nedir? (Giriş)
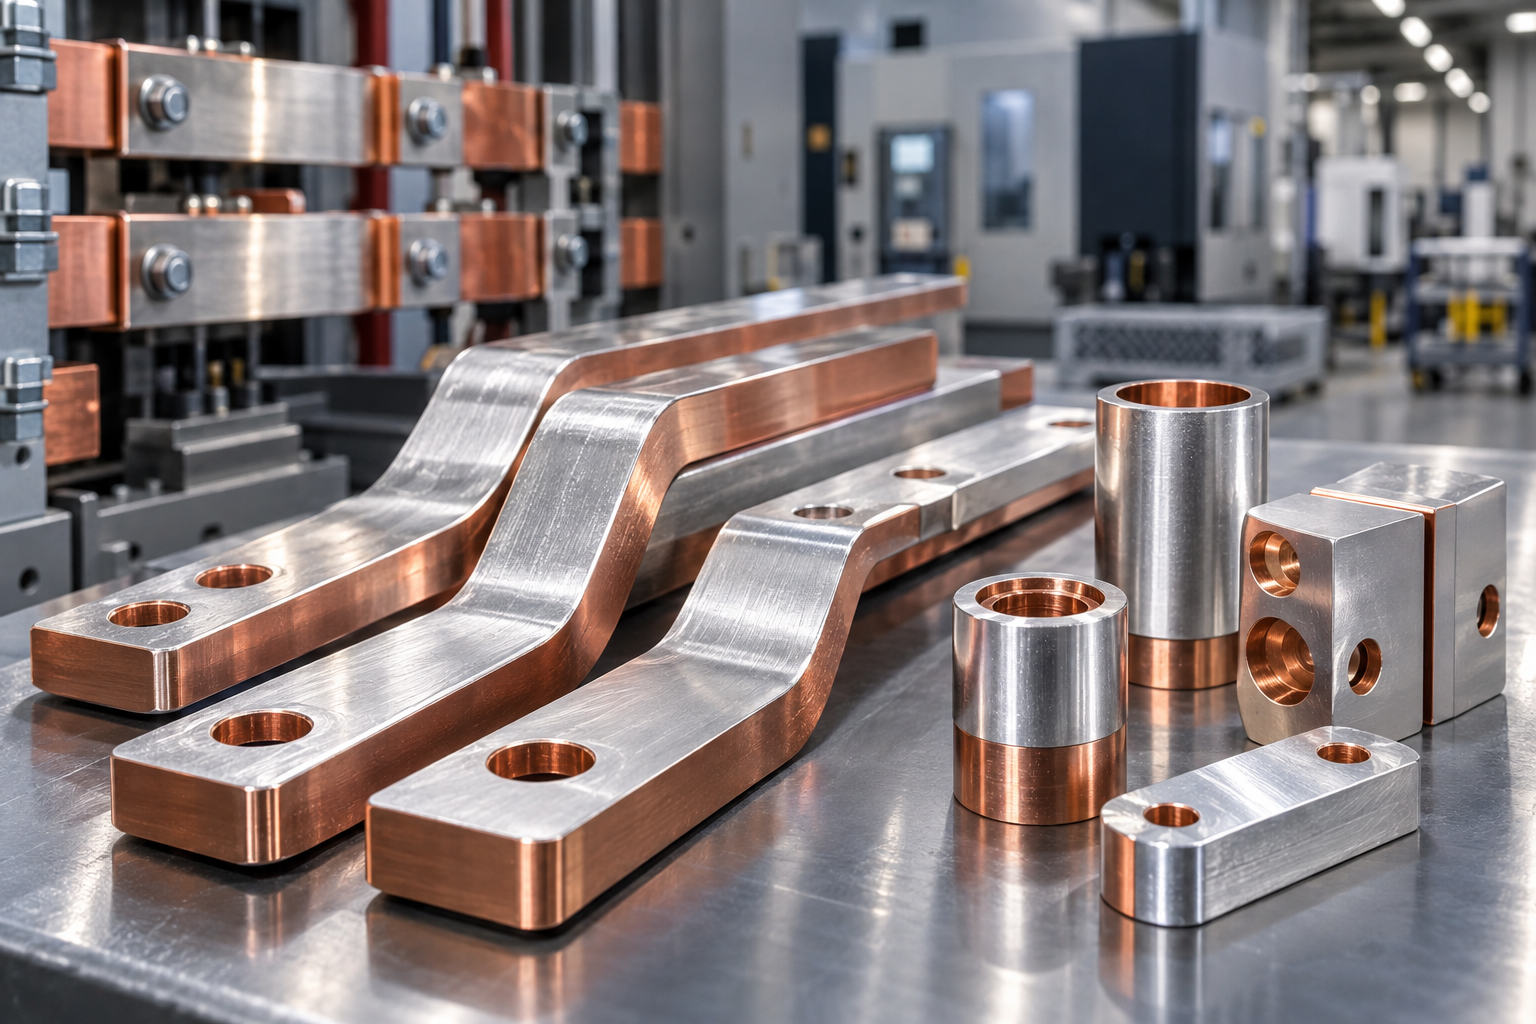
Gümüş kaplı bakır, bakır bazlı iletkenlerin yüzeyine ince bir gümüş (Ag) tabakasının elektrolitik veya emersiyon yöntemleriyle uygulanmasıdır. Elektriksel ve termal iletkenlik, kontak performansı ve korozyon davranışı iyileştirildiği için özellikle şalt ekipmanları, busbarlar, kontaktörler, röle ve yüksek frekans bağlantılarında tercih edilir.
Neden gümüş kaplama?
Gümüş, tüm metaller içinde en yüksek elektriksel iletkenliğe (yaklaşık 6.3×10⁷ S/m) sahiptir; bakır ise çok yakın bir değere (≈5.9×10⁷ S/m) sahiptir. Ancak pratik uygulamada gümüş kaplama şu avantajları sağlar:
- Düşük temas direnci ve daha stabil kontakt performansı (özellikle fretting/frekanslı temaslarda)
- Gümüşün oksit/karbonat tabakası oluştuğunda dahi nispeten iletken kalması (gümüş sülfür oluşsa bile iletkenliği tamamen kaybetmez)
- İyi kaynaklanma/solderlenebilme ve RF/skin-effect uygulamalarında üstün yüzey iletkenliği
- Kayma/galling direnci ve kontak aşınmasının azalması (özellikle gümüş alaşımlarda)
Gümüş Kaplama Prosesinin Adımları
1. Yüzey hazırlığı
Plating başarısının anahtarı yüzey hazırlığıdır. Genel adımlar:
- Degreasing/alkalin temizleme: Yağ, kesici sıvı kalıntıları ve kirler uzaklaştırılır.
- Aktivasyon / asit pikleme (acid pickle): Taze, aktif bir bakır yüzeyi elde etmek için ince oksitler kimyasal olarak çözülür; mikro-etch/microetch işlemleri bağlanmayı artırır.
- Ara durulamalar: Kimyasal kalıntıların taşınmasını önlemek için DI su ile yapılan kontrollü durulamalar.
2. Ara kaplama (underplate / strike)
Bakır üzerinde doğrudan gümüş kaplama yapılabilir; fakat pek çok mühendislik standardı ve iyi uygulama, bakırın gümüşe difüzyonunu ve poroziteyi limitlemek için ara bir nikel (elektrolitik veya elektroless) veya bakır/şerit strike uygulamasını önerir. Öne çıkan noktalar:
- ASTM B700 uygulamaları ve endüstri pratikleri, bakır altlıklı parçalar için genelde ≈1 µm (≈39 µin) civarında bir nikel ara tabaka veya uygun bir strike önermektedir.
- Nikel underplate, gümüşün kopmamasını ve galvanik / difüzyon problemlerini azaltır; fakat ara tabaka eklenmesi yüzey iletkenliğini hafifçe etkileyebilir—tasarımda göz önünde bulundurulmalıdır.
3. Silver strike ve nihai gümüş kaplama
Yapışmayı ve başlangıç kaplamasını iyileştirmek için genelde bir silver strike (ince başlangıç tabakası) uygulanır, ardından istenen kalınlığa kadar gümüş biriktirilir. Gümüş kaplama banyoları genellikle siyanürlü veya siyanürsüz kimyasal formülasyonlar olabilir; işlemin kontrolü akım yoğunluğu, sıcaklık, pH ve akış koşullarına bağlıdır.
4. Post-işlem ve kalite kontrol
Kaplamadan sonra pasivasyon/antitarnish işlemleri, durulama, fırın kurutma veya özel anti-tarnish ambalajlamalar (nikel/organik koruyucular, nitrojen ambalaj) uygulanabilir. Kalınlık ölçümü genelde XRF (X-ray fluorescence) ile nondestrüktif yapılır. Adhesion, yüzey görünümü ve elektriksel testler sıra dışı değildir.
Tipik Kaplama Kalınlıkları ve Uygulama Örnekleri
| Uygulama | Tipik kaplama kalınlığı (µm) | Açıklama |
|---|---|---|
| Dekoratif / çok ince flash | 0.05 – 0.5 | Sadece görünüm; elektriksel dayanım beklenmez |
| Hassas sinyal kontakları / RF | 0.1 – 2 | Düşük akım/sinyal uygulamaları; bazen altın tercih edilir |
| Şalt, röle, kontaktör kontakları | 5 – 15 | Endüstriyel uygulamalarda yaygın aralık; iyi aşınma ve düşük temas direnci sağlar |
| Busbar & yüksek akım sabit bağlantılar | 5 – 20 (özel durumlarda 25–50) | Yüksek akım, düşük sıcaklık yükselmesi hedefleniyorsa daha kalın |
Not: Endüstri dökümanları ve standartlar uygulamaya göre değişir; bazı sözleşmeler 5–15 µm aralığını uygun görürken, kritik bağlantılar için 20 µm üzeri istenebilir. Ayrıca ASTM B700 referanslarında ara tabaka ve tip şartları belirtilmektedir.
Gümüş Kaplı Bakırın Elektriksel ve Mekanik Özellikleri
Elektriksel iletkenlik ve temas direnci
Gümüşün yüksek yüzey iletkenliği, kontak yüzeylerinde düşük constriction (kısıtlayıcı) direnç sağlar. Uygulamada şu davranışlar gözlenir:
- Gümüş kaplama kontaklar, oksitlenme sonrası bile genelde düşük ve stabil temas direnci sağlar; bakırda oluşan bakır oksitleri elektriksel olarak yalıtkan olduğu için temas direncini hızla artırır.
- Frekanslı (RF) uygulamalarda skin effect nedeniyle akım yüzeyden aktığı için gümüş kaplama önemli performans artışı sağlar.
- Şalt ve busbar uygulamalarında daha düşük temas direnci → daha düşük ısı oluşumu → daha yüksek güvenilirlik ve daha düşük enerji kayıpları anlamına gelir.
Sıcaklık ve aşınma davranışı
Gümüş kaplama daha iyi yüzey hareket dayanımı (gallign/galling) ve sürtünme davranışı sunar; ancak yüksek mekanik baskı ve zorlu fretting koşullarında gümüş tabaka aşınabilir. Bu nedenle hareketli kontaklarda kalınlık ve alaşım optimizasyonu (AgNi, AgSnO2 gibi) tercih edilir.
Uygulama Kararı: Ne Zaman Gümüş, Ne Zaman Alternatif?
Gümüş seçiminin maliyet-performans değerlendirmesi yapılmalıdır. Aşağıdaki durumlarda gümüş tercih edilir:
- Şalt/switchgear, data center dağıtımı, yüksek akım busbarlar ve hareketli/şalt kontaklarında düşük sıcaklık yükselmesi isteniyorsa
- RF ve yüksek frekans iletimde yüzey iletkenliği kritikse
- Sık açma-kapama döngüleri veya fretting oluyorsa
Ancak gümüşün sınırları da vardır:
- Kükürt (H2S) içeren agresif atmosferlerde gümüş sülfür oluşumu oluşabilir; Ag2S kısmen iletkendir ama estetik ve bazen performans açısından istenmeyebilir. Bu tip ortamlarda paslanmazlık/koruma veya kalay (tin) tercih edilebilir.
- Maliyet hassasiyeti yüksek büyük yüzeylerde (ör. geniş sabit busbarlar) kalay veya elektrotin kombinasyonları ekonomik olabilir.
Pratik Tavsiyeler ve Tasarım Notları
- Tasarım dokümanında kaplama kalınlığını, ara kaplama (ör. nikel) gerekliliğini ve kabul kriterlerini (kalınlık, adhesion, XRF raporu) belirtin.
- Hareketli kontaklar için gümüş alaşım (AgNi, AgSnO₂ vb.) ve daha yüksek kalınlık düşünün.
- Bağlantı yüzeylerini kir, yağ ve oksitten uzak tutacak ürün akışı ve ambalajlama (anti-tarnish, inert gaz) planlayın.
- Field bakımında termal görüntüleme ve periyodik temas direnci ölçümleri ile erken uyarı alın; gümüş kaplamalar genelde daha uzun bakım aralıkları sağlar.
Özet
Gümüş kaplı bakır, doğru yüzey hazırlığı, uygun ara kaplama ve doğru kalınlık seçildiğinde şalt ve busbar uygulamalarında önemli performans ve güvenilirlik avantajları sunar: düşük temas direnci, daha az ısı yükselmesi, iyi RF davranışı ve daha stabil kontakt performansı. Ancak ortam şartları, mekanik yüklemeler ve maliyet faktörleri göz önünde bulundurularak kaplama tipi ve kalınlığı tasarım aşamasında netleştirilmelidir.
Eğer projeleriniz için gümüş kaplı bakır çözümleri, teknik resme göre üretim, kaplama koordinasyonu veya saha testi desteği arıyorsanız Payda Mühendislik teknik ekibimizle iletişime geçebilirsiniz. Teklif ve teknik danışmanlık için bize ölçü, çalışma koşulları ve beklenen servis ömrü bilgilerini gönderin; uygulamaya özel öneri ve maliyet analizi hazırlayalım.