
Alüminyum Kalay Kaplama — Temel Sorun ve Çözüm Yaklaşımı
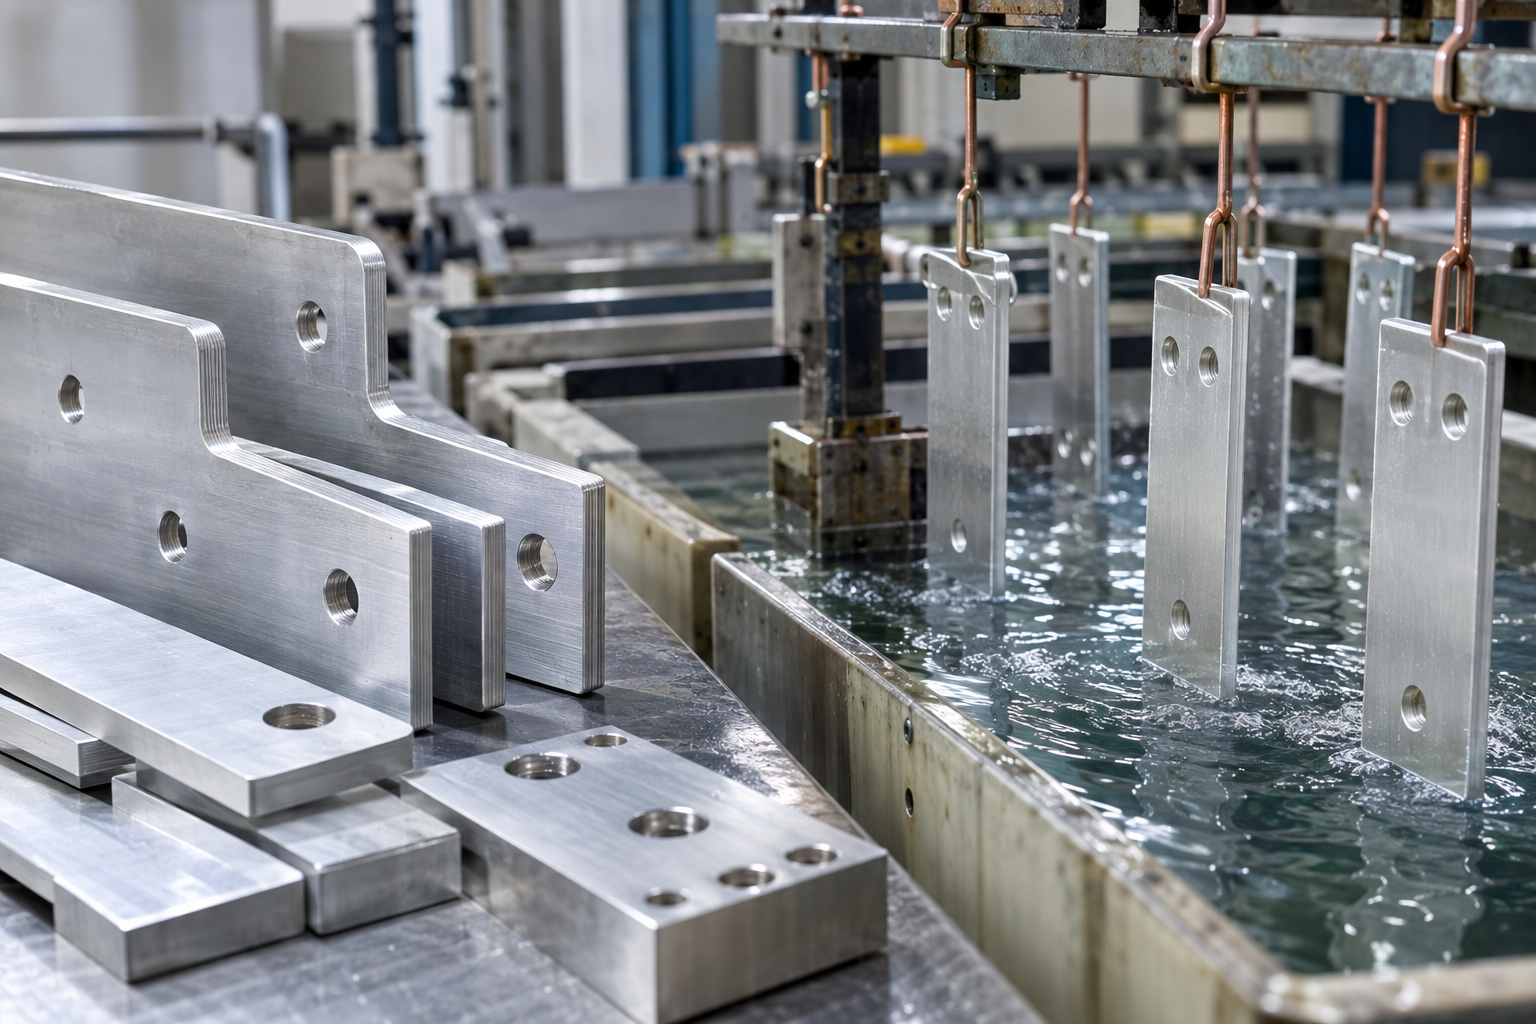
Kısa cevap: alüminyuma doğrudan kalay (Sn) kaplamak genelde güvenilir değildir; çünkü alüminyum yüzeyinde saniyeler içinde oluşan iletken olmayan Al2O3 oksit tabakası son derece yapışma sorunlarına yol açar. Bu nedenle endüstriyel uygulamalarda kalay kaplamadan önce ara kaplama(underplate) adımları uygulanır: zincate (immersiyon çinko), ardından bir bakır veya electroless-nikel (EN) striki ya da diğer ara tabakalar ile devam edilir. Aşağıda teknik nedenler, yaygın ara kaplama sistemleri, proses akışı ve uygulama notları özetlenmiştir.
Neden doğrudan kalay kaplanamaz?
- Hızlı oksitlenme: Alüminyumun yüzeyinde yalnızca birkaç nanometre kalınlığında olmasına rağmen (birkaç nm) iletken olmayan Al2O3 tabakası hızla oluşur; bu tabaka metal–metal bağını engeller.
- Elektriksel pasivasyon: Oksit layer’i elektroplamada doğru başlangıç akımı dağılımını bozar; noktasal atlamalara, zayıf çekirdeğe ve soyulmaya yol açar.
- Kimyasal reaktivite: Al aktif bir metal olduğu için su/elektrolit ortamında hidrojene neden olabilecek yan reaksiyonlar oluşabilir; bu da kabarcıklanma ve zayıf depo oluşumuna sebep olur.
- Alloy bağımlılığı: Döküm alaşımları (yüksek Si vb.) özel işlemler gerektirir; standart zincate her alaşımda eşit performans vermez.
Endüstriyel olarak kabul edilen ara kaplama yaklaşımları
- Zincate + Bakır + Kalay: En geleneksel yol. Zincate ile Al2O3 giderilip yüzeye ince bir çinko tabaka yatırılır; üzerine genellikle ince bir bakır “strike/flash” verilip daha sonra kalay elektrolizi yapılır. Bakır tabakası iyi akım dağılımı sağlar.
- Zincate + Electroless Nickel (EN) + Kalay: EN, özellikle geometri karmaşıklığı olan parçalarda çok daha homojen bir ilk kaplama sağlar. EN hem bariyer hem de iyi bir yüzey oluşturucu olarak tercih edilir ve kalayın yapışmasını iyileştirir.
- Stannate/direct tin (proprietary) prosesleri: Bazı ticari prosesler (ör. Atotech Alstan benzeri) stannate veya özel çözeltilerle doğrudan tin immersion uygulamaları sunar; ancak güvenilirlik ve uygulama alanı sınırlı olabilir ve genelde süreç doğrulaması gerekir.
Yüzey Hazırlık ve Ara Kaplama Proses Akışı (Özet)
Aşağıdaki akış, endüstriyel uygulamalarda sık kullanılan ve literatürde tavsiye edilen genel sıra olup, alaşıma ve uygulamaya göre optimize edilmelidir.
| Adım | Amaç | Tipik Kimya/Notlar | Tipik Süre/Ölçüt |
|---|---|---|---|
| 1. Yağ ve kir temizliği (Degrease) | Organik kirleri, yağı ve işlem kalıntılarını kaldırmak | Alkalin fosfatlı temizleyiciler; ultrason veya sirkülasyon | 5–15 dk; 50–70 °C (çözeltiye bağlı) |
| 2. Etch (Yüzey açma) | Öncelikle oksiti ve yüzey kusurlarını açmak, yüzeyi aktive etmek | Alkali etch veya hafif asidik etch; alaşıma göre seçilir | 30 s–5 dk (kimyaya göre) |
| 3. Desmut / Deoxidize | Etch sonrası kalan smut/alaşım kalıntılarını temizlemek | Nitirik asit bazlı desmut veya özel deoxidizer | 30 s–2 dk |
| 4. Zincate (İmmersion çinko) | Al yüzeyinde pasif oksidi kaldırıp ince çinko tabaka oluşturmak | Alkalin zincate çözeltileri; bazı özel formülasyonlarda Ni/Cu katkıları | 10–60 s; hemen su ile durulama |
| 5. (Opsiyonel) Nitric strip + Double zincate | İlk zincate düzensizse tekrar strip edilip zincate yapmak (adhesiyon arttırır) | Kısa nitrik dip; ardından ikinci zincate | Strip: 5–30 s; 2. zincate: 10–60 s |
| 6a. Elektrolitik/Cyanide Copper flash (veya rochelle strike) | İyi bir elektr. bağlantı ve akım dağılımı sağlamak | Çeşitli bakır strike banyoları; çok ince depo (mikron düzeyinde) | ~0.5–3 µm (0.00002–0.00012 inç) |
| 6b. Veya Electroless Nickel (EN) strike | Homojen nüfuziyet, iyi bariyer; özellikle karmaşık geometri | Alkalin EN veya hafif asid EN formülasyonları | Flash: 0.5–3 µm tipik; çökeltme süresine bağlı |
| 7. Kalay kaplama (Tin plating) | Solderabilite, iletkenlik ve yüzey koruması sağlamak | ASTM B545 uyumlu elektrolitik tin banyoları; parlak veya mat | Uygulamaya göre 0.5–12 µm (ASTM aralıklarına göre değişir) |
| 8. Post-treat / Bake | Trapped H2 giderimi, yüzey stabilizasyonu (düşük sıcaklık tercih) | Düşük sıcaklık bake; PF literatürü 275 °F (~135 °C) gibi üst sınır önerir | Öneri: 100–135 °C kısa süre (proses doğrulamasına bağlı) |
Ara kaplama seçimi: bakır mı yoksa electroless-nikel mi?
Genel kural: electroless nickel (EN) ara katmanı, yüzey homojenliği ve termal döngülere dayanım açısından daha güvenilirdir; özellikle kompleks formlu parçalar ve elektronik/iletişim/parçacık bağlamda tercih edilir. Bakır + kalay yolu yaygın ve maliyet-etkin bir çözümdür; ancak ince bakır tabakaları zincate içindeki bileşenlerle etkileşip difüzyona/soyulmaya neden olabileceğinden; bakır kalınlığı, tipik olarak en az bir minimum seviyede tutulmalıdır. Ayrıca bakır–alüminyum temasında (bakteriyel/elektrolit şartlarında) galvanik risk vardır; bu nedenle son yüzeyin sürekli ve korunmuş olması kritik.
Pratik ipuçları ve sorun giderme
- Proses bütünlüğü: temizleme → etch → desmut → zincate → (strip) → zincate → hemen ara plating zincirinin kesintisiz uygulanması gerekir. Uzun beklemeler oksit yeniden oluşumuna sebep olur.
- Double zincate: kritik uygulamalarda (elektrik kontak, busbar vb.) çift zincate (zincate, nitric strip, zincate) daha güvenilir bağ sağlar.
- Isı işlemi (bake) dikkatli olmalı: yüksek sıcaklıklar (ör. >150 °C) bakırın zincate içine difüzyonuna ve blister oluşumuna neden olabilir. Literatürde 275 °F (~135 °C) üzerindeki bake’lerin sorun yarattığı bildirildi.
- Alloy farkı: yüksek silisyum içeren döküm alaşımlar özel zincate kimyasalları ve koşulları gerektirir; her alaşım için process validation şarttır.
- Galvanik koruma: bakır doğrudan alüminyumla temas halinde ortam nemi/elektrolit ile galvanik korozyona yol açabilir; dolayısıyla kaplama sürekliliği ve seçilen ara tabakanın bariyer etkisi önemlidir.
Standartlar ve kalınlık referansları
Kalay için endüstri standartları (ör. ASTM B545 ve MIL-T-10727 gibi) kaplama kalınlığı ve uygulama sınıfları hakkında rehberlik eder. Tipik olarak kalay kaplamalar uygulamaya göre birkaç µm ile on küsur µm aralığında verilir; solderabilite ve korozyon koruması için minimum kalınlıklar standartlarda belirtilir. (Proje bazlı kesin değerler için ilgili ASTM/ISO dokümanlarına bakılmalıdır.)
Sonuç ve Payda Mühendislik Hizmeti
Alüminyuma doğrudan kalay kaplama çoğu durumda tavsiye edilmez; güvenilir ve uzun ömürlü bir kaplama için zincate ön işlemi ve ardından uygun bir ara kaplama (electroless-nickel veya kontrollü bakır strike) uygulanmalıdır. Proses, alaşım türüne, parça geometrisine ve uygulama gereksinimlerine göre detaylı biçimde doğrulanmalıdır.
Eğer projeniz elektriksel iletkenlik, lehimlenebilirlik veya korozyon dayanımı gerektiriyorsa Payda Mühendislik teknik destek sağlayabilir: proses tasarımı, prototip zincate/EN uygulaması, test ve üretim için teknik resme göre parça üretimi ve kaplama çalışmaları konusunda teklif alabilirsiniz.
Teknik değerlendirme veya teklif için proje detaylarınızı paylaşın; alaşım tipi, parça geometrisi ve istenen kalay kalınlığı ile hızlıca yardımcı olalım.