
Neden Bu Üç Malzemeyi Karşılaştırıyoruz?
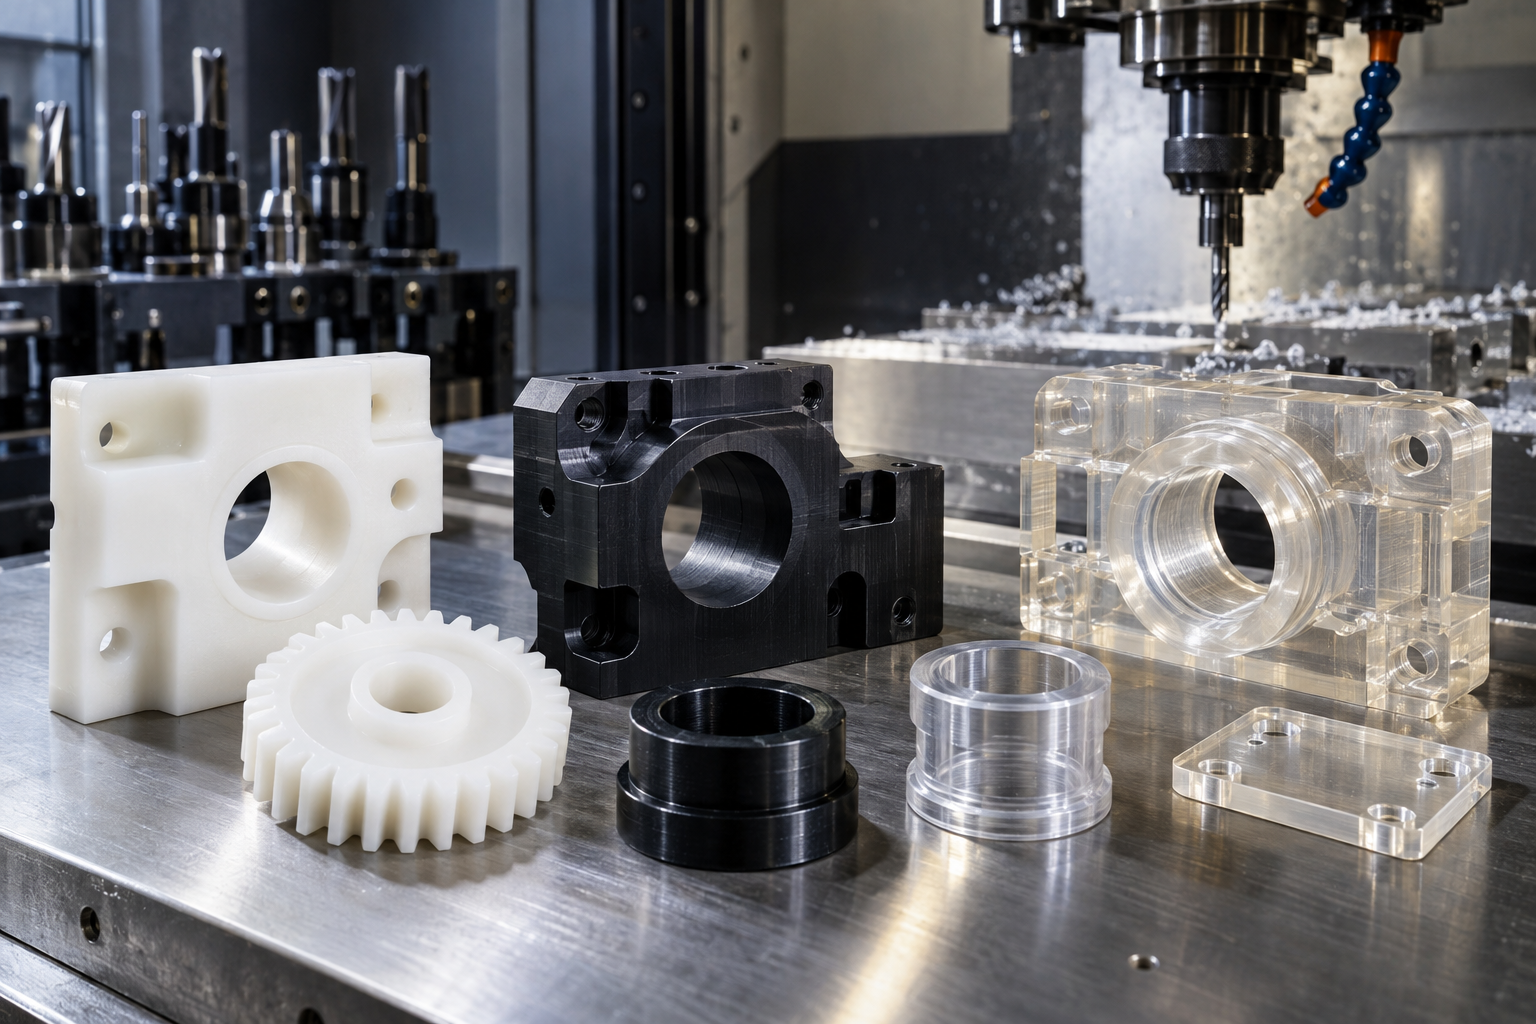
Mühendislik projelerinde POM-C (acetal copolymer), PA6 (Nylon 6) ve PET-P (Polyethylene terephthalate / PET) sıkça değerlendirilir. Her biri mekanik dayanım, aşınma davranışı, nem duyarlılığı ve işlenebilirlik açısından farklı güçlü ve zayıf yönlere sahiptir. Bu yazıda, üretici teknik verileri ve mühendislik kaynaklarının özetlerine dayalı olarak malzemeleri karşılaştırıyor; CNC işleme için pratik tavsiyeler, tolerans beklentileri ve seçim kriterleri veriyoruz.
Hızlı Karşılaştırma Tablosu (Özet Teknik Değerler)
Aşağıdaki tablo malzemelerin tipik aralıklar şeklindeki teknik değerlerini gösterir. Değerler genel mühendislik stok (unfilled, tipik) için verilmiştir; kesin seçimde tedarikçi veri sayfasına bakılmalıdır.
| Özellik | POM-C (Acetal Copolymer) | PA6 (Nylon 6) | PET-P (PET ) |
|---|---|---|---|
| Yoğunluk (g/cm³) | ~1.41 | ~1.13 (unfilled) | ~1.35–1.40 |
| Çekme Dayanımı (MPa) | ~60–75 | ~70–85 | ~55–75 |
| Tensil/Gençlik Modülü (MPa) | ~2,700–3,200 | ~2,500–3,500 | ~2,400–2,900 |
| Kopma Uzaması (%) | ~20–50 | ~50–200 (nem durumuna bağlı) | ~50–150 |
| Su Emme (denge, %wt, 23°C/50%RH) | ~0.1–0.3% | ~1.5–3% (ambiyans); tam daldırmada çok daha yüksek) | ~0.1–0.6% |
| Cam Geçiş / Servis Sıcaklığı | Erime ~160–175°C; sürekli servis ~90–100°C | Erime ~215–225°C; sürekli servis ~100–120°C (grade bağlı) | Tg ~70–80°C; sürekli servis ~70–120°C (formüle göre) |
| Sürtünme / Aşınma | Düşük sürtünme, iyi aşınma direnci (kuru koşullarda çok iyi) | İyi aşınma direnci; nem/yağlanma ile değişir | İyi aşınma direnci; su/kimyasal ortamda PET avantajlı |
| Boyutsal Kararlılık | Çok iyi (düşük higroskopiklik) | Orta — higroskopik, nem değişiminde boyut değişir | İyi — POM’dan sonra iyi stabilite |
| CNC İşlenebilirlik (özet) | Çok iyi — hassas tolerans, temiz talaş, minimal çarpılma | İyi ama nem ve çip davranışı nedeniyle ön/son işlem özeni gerekli | İyi — uygun takımlar (O-flute vb.) ile yüksek hızda iyi yüzey |
Malzeme Bazında Teknik Ayrıntılar ve Mühendislik Notları
POM-C (Acetal Copolymer)
POM-C, yüksek boyutsal kararlılık, düşük su emme (~0.2%) ve düşük sürtünme katsayısıyla hassas mekanik elemanlara (dişliler, burçlar, mil mesafeleri) uygundur. Kırılma uzaması ve yorulma direnci iyidir; kopma dayanımı tipik olarak 60–75 MPa aralığındadır. Kuru sürtünme koşullarında üstün performans gösterir; düşük gözenekliliği ve iyi yüzey kalitesi nedeniyle gıda/medikal uygulamalarda tercih edilen copolymer tipleri mevcuttur. Sıcaklığa karşı kısa süreli dayanımı POM-H’den biraz düşüktür ama işlenebilirlik açısından daha avantajlıdır.
PA6 (Nylon 6)
PA6 daha yüksek çekme dayanımı ve darbe tokluğu sunar; ancak higroskopik olması (ortam neminde %1–3 arası nem alımı) mekanik özellikleri ve boyutları etkiler. Nem arttıkça modül ve çekme dayanımı düşer, uzama artar — bu nedenle hassas toleranslı parçalar için parça koşullandırması (preconditioning) ve doğru ölçüm ortamı şarttır. Cam lifi takviyesi (PA6-GF) kullanıldığında sertlik, modül ve boyutsal kararlılık ciddi şekilde artar; fakat takviye kesici takım aşınmasını hızlandırır.
PET-P (PET)
PET ve PET türevleri iyi kimyasal direnci, iyi aşınma dayanımı ve nispeten düşük su emilimi (genelde <1%) ile bilinir. Tg ve servis sıcaklığı POM ve PA6 arasında değişir; PET suyla ve yüksek sıcak su ile uzun süreli temas altında ester bağları nedeniyle hidrolize olabilir, bu nedenle yüksek sıcaklığın ve basınçlı suyun olduğu ortamlarda dikkat gerekir.
CNC İşlenebilirlik: Pratik Mühendislik Rehberi
Aşağıda üç malzeme için CNC süreçlerine yönelik uygulamalı tavsiyeler bulunmaktadır.
POM-C — İşleme Notları
- Alet seçimi: 2-flute, yüksek heliksli (35–45°) karbür freze uçları tercih edilir; keskin kenar önemlidir.
- Kesme parametreleri: Orta/yüksek ilerleme, nispeten yüksek devir; ör. 12–20 mm çaplı uçlarda 6.000–10.000 RPM aralığı ve 0.02–0.08 mm/tooth feed. Tornalamada yüzey hızları 90–180 m/dk aralığı uygundur.
- Soğutma/çip tahliyesi: Genelde kuru işleme veya sık hava püskürtme; suya duyarlı uygulamalarda yağsız yöntem tercih edilir.
- Tolerans ve yüzey: Doğru fixturing ile ±0.02–0.05 mm rutin olarak elde edilebilir. Kalın kesimlerde ara gerilim giderme tavlaması (annealing) gerekebilir.
PA6 — İşleme Notları
- Malzemenin nemi kritik: İşlemden önce stok %0.2–0.3 hedeflenerek 80–90°C’de 4–12 saat kurutma önerilir.
- Alet seçimi: Unfilled PA6 için 1–2 flute karbür veya HSS uygun; cam dolgulu için karbür/PCD gereklidir.
- Kesme parametreleri: Karbür ile milling 150–300 m/dk kesme hızları; feed/tooth 0.05–0.25 mm aralığı (operasyona göre). Düşük devir/yetersiz ilerleme smear/melting’e neden olur — feed arttırın.
- Tolerans: Nem dengesi sağlanmazsa ±0.05–0.1 mm aralığı güvenli; hassas parçalar için nemlendirme koşulu çizelgeye yazılmalı.
PET-P — İşleme Notları
- Alet seçimi: Tek kenarlı O‑flute router uçları veya tek/iki flüt karbür; talaş kırıcı geometriler tercih edilir.
- Kesme parametreleri: Yüksek devir ve hızlı ilerleme; küçük çaplı router uçlarında 12.000–20.000 RPM ve yüksek lineer feed önerilir (Onsrud tavsiyeleri gibi).
- Programlama: Köşe giriş/çıkışlarında rampa/loop kullanın; dwell (bekleme) ve ani duruşlardan kaçının — çatlama riski vardır.
- Tolerans: Uygun fixturing ve takım ile ±0.02–0.05 mm ulaşılabilir.
Kullanım Alanları ve Malzeme Seçim Kriterleri
Seçim yaparken önceliklendirin:
- Boyutsal stabilite ve düşük nem duyarlılığı gerekiyorsa: POM-C
- Yüksek darbe tokluğu ve yüksek sıcaklık toleransı gerekiyorsa: PA6 (özellikle GF takviyeli veya PA66 değerlendirilmeli)
- Suyla çalışma, iyi kimyasal direnç veya şeffaflık gerekiyorsa: PET/PETG
Sonuç ve Öneriler
POM-C, PA6 ve PET-P her biri için güçlü mühendislik argümanları sunar. Hassas mekanik parçalar ve kuru koşullarda çalışan dişli/bürç uygulamaları için POM-C genelde en dengeli tercihtir. Nemli ortamlarda PA6 performansı değişkenlik gösterir ancak takviyelerle güçlü bir alternatif olabilir. Suya maruz kalacak, optik veya kimyasal stabilite beklenen parçalar için PET türevleri uygundur.
Projenizde hangi malzemenin uygun olduğunu belirlemede, teknik resim bazlı üretim veya hassas CNC işleme ihtiyaçlarınızda destek isterseniz Payda Mühendislik teknik ekibimizle iletişime geçebilirsiniz — malzeme seçimi, işleme parametreleri ve seri üretim optimizasyonu konusunda yardımcı olabiliriz.
Not: Tablodaki sayısal aralıklar genel mühendislik stokları ve üretici veri sayfalarından derlenmiş tipik değerlere dayanmaktadır. Nihai tasarımlarınızda ilgili tedarikçinin özel veri sayfasını referans alınız ve kritik toleranslar için numune işleme/ölçüm yapılmasını tavsiye ederiz.