
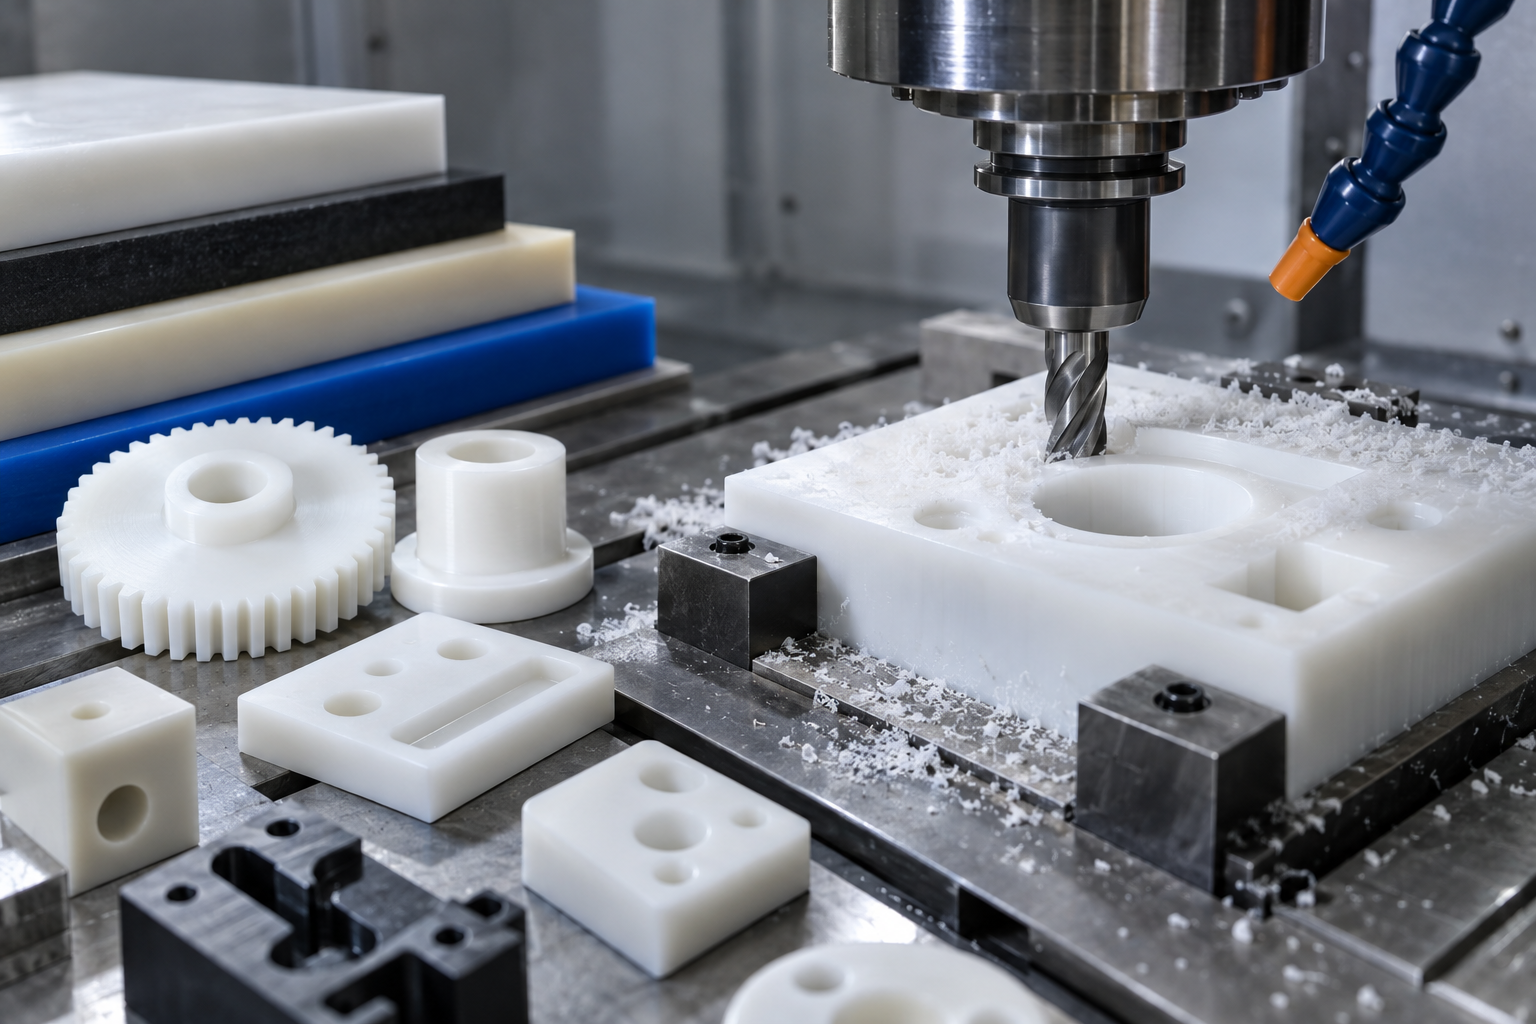
Mühendislik plastikleri (POM‑C, PA6, PET‑P, PE‑UHMW, PTFE vb.) metalden farklı termal, mekanik ve chip davranışları gösterir. CNC süreçlerinde yanlış parametreler yüzey bozulması, erime, ölçü sapması veya parça deformasyonuna yol açar. Aşağıda malzeme özelliklerinden başlayarak pratik işleme önerilerine kadar mühendislere yönelik uygulanabilir kılavuz bulacaksınız.
Malzeme seçimi ve ilgili temel özellikler
Her polimer farklı davranır; bu yüzden parçanın çalışma şartları (sıcaklık, sürtünme, kimyasal maruziyet) ve tolerans gereksinimi önce belirlenmelidir. Örnek olarak yaygın kullanılan beş malzeme için tipik teknik değer aralıklarını aşağıdaki tabloda verdik. (Değerler grade ve üretim yöntemine göre değişir; spesifik hesaplar için tedarikçi DATASHEET’ine bakın.)
| Malzeme | Yoğunluk (g/cm³) | Çekme Dayanımı (MPa) | Erime / Servis (°C) | CTE (10⁻⁶/K) | Nem Emilimi / Not |
|---|---|---|---|---|---|
| POM‑C (Acetal) | 1.41–1.43 | 60–80 | ~165–175 (erime) | 80–120 | Düşük nem emilimi, iyi boyutsal stabilite |
| PA6 (Naylon 6) | 1.12–1.15 | 60–90 | ~215–220 (erime) | 80–130 | Nem alır; kurutma gerekebilir |
| PET‑P (Crystalline PET) | 1.35–1.40 | 60–80 | 225–255 (erime aralığı) | 50–80 | Düşük nem emilimi, iyi boyutsal stabilite |
| PE‑UHMW | ~0.93–0.94 | 20–40 | ~130 (erime) | 150–220 | Çok yüksek aşınma direnci, esnek |
| PTFE (Teflon) | 2.10–2.30 | 20–35 | 327 (erime); sürekli servis ≈260°C | 100–200 | Çok düşük sürtünme; kolay deformasyon, doldurulmuş tipler daha sert |
CNC işlenebilirlik: genel ilkeler
- Isı yönetimi: Plastikların termal iletkenliği düşüktür — ısının chip ile atılması gerekir. Yetersiz chipevakuasyonu erime veya yapışma (smearing) yapar.
- Kesme vs. ovalama (rub): Kesici parametreleri kesme (shear) meydana getirecek şekilde ayarlayın; çok düşük ilerleme/rpm kombinasyonu sürtünme ve erimeye neden olur.
- Ara yüzeyler ve toleranslar: Malzemeye göre tolere edilebilir tolerans aralıkları geniş değişir; hassas parçalar için yaşlandırma/annealing ve stress‑relief uygulayın.
Takım geometrisi ve malzeme
Plastikler için öneriler:
- Flüt adedi: Unfilled termoplastikler için 2‑flüt endmill tercih edilir — büyük talaş boşluğuyla chip tahliye kolaylaşır. Cam dolgulu/plastikler için 3–4 flüt düşünülebilir.
- Heliks ve rake: Yüksek heliks (35–45°) iyi yüzey ve kırıcı etkisi verir. Pozitif rake açısı talaşı kolay ayırır; negatif rake aşırı ısı yaratabilir.
- Kesici malzeme: Seri üretimde karbür (coated) tercih edilir; prototip/HSS düşük maliyet seçenek olabilir.
- Özel uçlar: Akrilik için O‑flute; yumuşak ve yapışkan plastiklerde chip kırıcı geometri ve yüksek boşluk açıları kullanın.
Kesme hızı, ilerleme ve chip‑load (başlangıç değerleri)
Plastiklerde doğru yaklaşım: yüksek spindle hızları + yeterli ilerleme (yani uygun chip‑load) — böylece kesme olur, sürtünme olmaz. Makine, takım çapı ve parça geometrisine göre ayarlayın. Ölçü birimleri üzerinden güvenli başlangıç aralıkları:
- Spindle: 6.000–24.000 rpm (makine ve takım boyutuna göre)
- Chip‑load (mm/tooth): 0.01–0.06 mm/tooth (küçük çaplı kesicilerde daha düşük, büyük çapta daha yüksek)
- Kesme derinliği: İlk kaba kesimde daha agresif, finishta düşük derinlik ve yüksek rpm tercih edin
Örnek hesap: feed (mm/min) = rpm × flute × chip‑load. Kesim esnasında çıkan talaş tipi (uzun, lifli, toz veya ergiyik) anında parametre değişikliği gerektirir.
Isınma, soğutma ve talaş yönetimi
Çoğu mühendislik plastiği için ilk tercih hava üfleme (air blast) ve güçlü talaş emişidir. Avantajlar: hızlı ısı uzaklaştırma, kimyasal etkileşim riski yok. Flood (sel) soğutma bazı durumlarda yüzey parlaklığına zarar verir veya akriliklerde stress cracking yapar. Özet:
- PTFE, UHMW: genelde kuru/düşük sıcaklık, hava/eksraksiyon
- PET, PA6: derin kesimler veya doldurulmuş tiplerde su bazlı soğutma kullanılabilir
- Always test: küçük deneme parçasıyla parametre optimizasyonu yapın
Bağlama, sabitleme ve ince cidarlı parçalar
Plastikler ezilmeye, sıkışmaya veya aşırı sıkma sonrası kalıcı deformasyona açıktır. Uygulamalar:
- Yumuşak jawlar / poliüretan pedler kullanın.
- Vakum tutucular, tablama (tabs) ve destek plakaları ince ve uzun parçalar için vibrasyonu ve esnemeyi azaltır.
- Parça sıkıştırma kuvvetini eşit dağıtacak özel fikstürler tercih edin; aşırı sıkma boyutsal hataya yol açar.
Tolerans ve deformasyon kontrolü
Plastiklerin CTE (termal genleşme) metallerden çok daha yüksektir; üretim ortamı sıcaklığı, proses ısısı ve nem boyutları etkiler. Tipik tolerans rehberleri:
- POM/Acetal, PET: ±0.02–0.1 mm hassas toleranslar mümkün (iyi kontrol ve stress relief ile)
- PA6: ±0.02–0.2 mm (nem durumu etkiler; kurutma gerekebilir)
- UHMW, PTFE: ±0.05–0.3 mm (esneklik ve hareket nedeniyle daha geniş toleranslar önerilir)
Hassas parçalar için: ön/ara işlemler sonrası annealing, kontrollü ortamda ölçüm, tasarımda termal boşluk bırakma ve prova parçalar kullanın.
Yüzey kalitesi ve takım aşınması
İyi yüzey için:
- Keskin, yeni takımlar; donuk takımlar plastikları ısıtır.
- Bit heliksi, down/up cut tercihleri parça fixtürüne göre seçilmeli (thin plates: down‑cut tavsiye edilir).
- Finisaj geçişlerinde düşük derinlik ve daha yüksek rpm ile talaş yükünü azaltın.
Aşınma: cam veya mineral dolgulu plastikler takımı hızlıca aşındırır; aşındırıcı uygulamalarda PCD veya kaplamalı karbür tercih edin.
Malzeme özel notları
- POM‑C: CNC’de en güvenli seçeneklerden; iyi yüzey, sıkı toleranslar.
- PA6: nemden etkilenir — kurutma şart; ipliksi talaş olabilir, chip breaker faydalı.
- PET‑P: boyutsal stabilite ve aşınma direnci iyi; suya dayanıklı uygulamalar.
- PE‑UHMW: düşük sürtünme, çok yumuşak davranış — çarpma ve esneme dikkate alınmalı.
- PTFE: çok düşük sürtünme, yapışkan talaş problemi; hafif kesimler, minimal bağlama basıncı.
Uygulama ve süreç seçimi — mühendis gözüyle
Tasarım aşamasında hangi yüzeylerin kritik olduğu, hangi deliklerin pres, hangi yüzeylerin finisaj gerektirdiği, montaj toleransları net belirtilmelidir. Prototipten üretime geçerken talaşlı imalat parametrelerini optimize edip bir işlem yönergesi (process sheet) hazırlayın.
Sonuç
Mühendislik plastiklerinin CNC işlenmesi doğru malzeme seçimi, takım geometrisi, uygun kesme parametreleri, etkili ısıl yönetim ve doğru bağlama kombinasyonunu gerektirir. Parçanız için malzeme‑parametre eşleştirmesi, tolerans spesifikasyonu veya üretim süreç optimizasyonu konusunda teknik destek isterseniz Payda Mühendislik olarak teknik resme göre üretim, malzeme danışmanlığı ve CNC işleme hizmeti veriyoruz — teklif ve teknik destek için bizimle iletişime geçin.