
Trafoda paslanmaz çelik neden önemli?
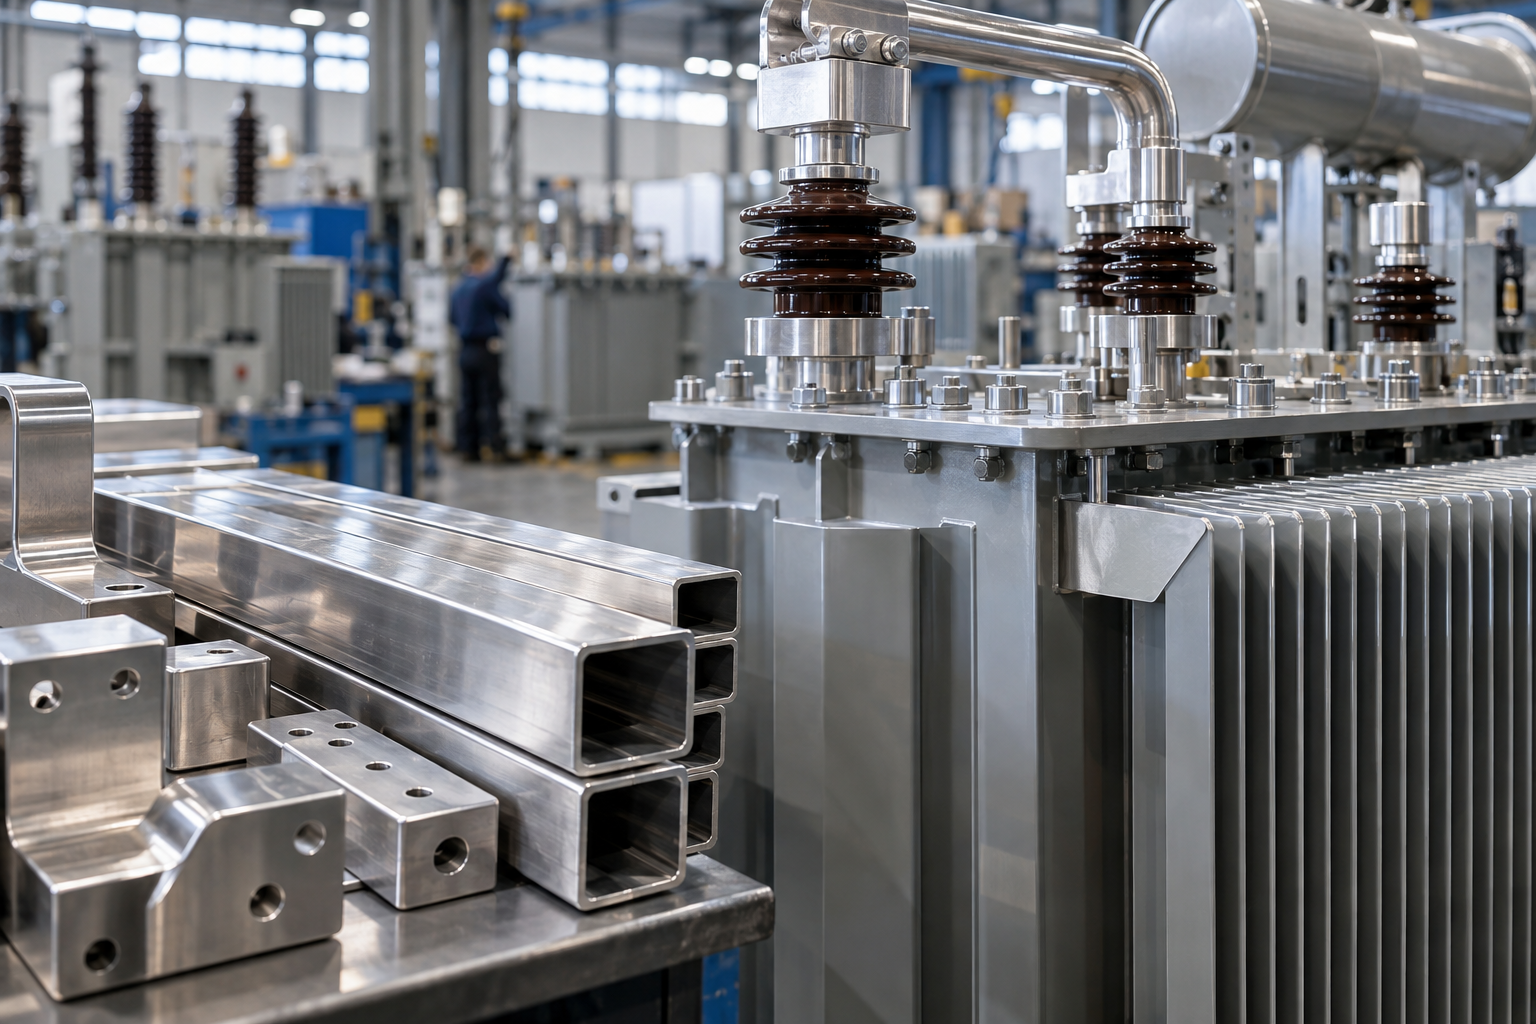
Güç ve dağıtım trafolarında dış ortam koşulları (tuzlu hava, endüstriyel kirleticiler, nem) birincil hızlandırıcı etkendir. Bu koşullarda tank, radyatör, bağlantı elemanları, kepleme elemanları ve bazı iç destek parçalarında paslanmaz çelik kullanımının dayanıklılık ve bakım maliyeti açısından avantajları vardır. Ancak manyetik uygulamalar, iletkenlik ve dissimilar metal (farklı metal) bağlantılar gibi özel tasarım kriterleri seçimde belirleyicidir.
Trafolarda paslanmaz çelik hangi parçalarda kullanılır?
- Tank ve kapaklar (özellikle kıyı/korozif ortamlar için)
- Radyatör/palet kanatları ve bağlantıları
- Yağ seviyesi çubukları, dolum/numune kapakları
- Bant, braket ve klemens destekleri (izole edilerek)
- Cıvata/başlık/bağlantı elemanları (özellikle paslanmaya karşı kritik yerlerde)
- Koruyucu muhafazalar, platform ve yürüme platformu saçları
Not: Manyetik devre elemanları (çekirdek, lamelar) ve yüksek akım taşıyan baralar doğrudan paslanmaz çelikten yapılmaz; bunlar için manyetik özellikler ve iletkenlik gereksinimleri farklıdır.
304 ve 316: Kimyasal bileşim ve temel farklar
| Özellik | 304 (yakl.) | 316 (yakl.) |
|---|---|---|
| Chromium (Cr) | 18–20% | 16–18% |
| Nickel (Ni) | 8–10.5% | 10–14% |
| Molybdenum (Mo) | — | 2–3% (pitting direnci için) |
| Carbon (C) | ≤0.08% (304), 304L ≤0.03% | ≤0.03% (316L) |
316’nın temel katkısı molibdenyumdur; klorür içeren ortamlarda (deniz, klorürlü temizlik vb.) çukurlaşma ve oyulma korozyonuna karşı belirgin bir üstünlük sağlar. Bu yüzden kıyı trafo uygulamalarında ve agresif kimyasal ortamlarda 316/316L tercih edilir.
Teknik özellikler: mekanik, fiziksel ve elektriksel
Aşağıdaki değerler tipik aralıklardır; tedarik formu, temper ve standarda göre değişir.
| Özellik | 304 (annealed) | 316 (annealed) |
|---|---|---|
| Yoğunluk | ≈7.9 g/cm³ | ≈7.99 g/cm³ |
| Akma (0.2% offset) | ~205–215 MPa | ~190–205 MPa |
| Çekme dayanımı | ~515–720 MPa | ~515–690 MPa |
| Uzama (A%) | ~40–60% | ~40–60% |
| Elektriksel direnç (20°C) | ~0.72 μΩ·m (~2% IACS) | yaklaşık aynı sırada |
| Manyetik davranış (annealed) | Paramanyetik, μr ≈1.003–1.005 | Paramanyetik, μr benzer veya biraz daha düşük |
Elektriksel iletkenlik paslanmaz çelikler için düşüktür; bu nedenle yüksek akım taşıyan baralar veya bağlama iletkenleri için bakır veya alüminyum tercih edilir. Paslanmaz çelik cıvata/bağlantı elemanı olarak kullanılacaksa, temas yüzeyinin direncini ve ısınma riskini değerlendirmek gerekir.
Manyetik davranış: trafoda neden kritik?
Austenitik paslanmazlar (304/316) annealed halde çoğunlukla non-magnetic (paramanyetik) kabul edilir. Ancak soğuk şekillendirme (bükme, kaynak sonrası soğuk deformasyon vs.) mikroyapıda martenzitik faz oluşumuna neden olabilir; bu durum manyetik permeabiliteyi artırır. Trafolarda manyetik alan hassasiyeti olan parçalar (örn. yüksek akım konnektörlerinin yakınındaki parçalar) için bu husus tasarımda göz önünde bulundurulmalıdır. Yüksek manyetik nüfuz istenen yerde paslanmaz çelik tercih edilmemelidir.
Korozyon ve galvanik uyumluluk
Paslanmaz çeliğin yüzey pasifleştirici krom oksit tabakası sayesinde genel korozyon direnci iyidir; fakat klorür içeren ortamlarda 316 tercih edilir. Diğer bir konu da dissimilar metal (farklı metal) temasıdır: bakır veya alüminyum bara ile doğrudan paslanmaz temasında galvanik hücre oluşabilir. Uygulama önerileri:
- Bakır/Alüminyum ile temas gerekiyorsa dielektrik rondela, izolasyon kaplaması veya bakır-uyumlu paslanmaz tip (ör. paslanmaz kaplama + kalay kaplı bakır bağlantı) kullanın.
- Cıvata bağlantılarında tın kaplama veya belirlenecek uygun yalıtım ile galvanik korozyonu engelleyin.
- Deniz/özel korozif ortamlarda 316L tercih edin; kaynak yapılacak uygulamalarda düşük karbon (L) tipleri sensitizasyonu önler.
CNC işlenebilirlik: pratik mühendislik notları
304 ve 316, austenitik yapıları dolayısıyla yüksek iş sertleşmesi ve düşük ısıl iletkenlik gösterir. Bu özellikler uygun olmayan parametrelerle takım ömrünü kısaltır. Özet pratik öneriler:
- Takım: PVD TiAlN veya AlCrN kaplamalı karbür uçlar (ISO M20–M25), yüksek köşe sağlamlığı ve keskin kenar.
- Kesme hızları (başlangıç): Tornalama 200–300 SFM (61–91 m/min), frezeleme için 50–150 m/min aralığı; 316 için hızlar biraz daha düşük tutulur.
- Soğutma: Flood coolant veya through-tool coolant — özellikle delme ve tornalamada yüksek hacimli soğutma önerilir.
- Delme: Peck (kademeli) delme döngüleri, iç soğutmalı karbür matkaplar tercih edin; peck derinliği genelde 0.5×D civarı.
- İlerleme ve talaş kontrolü: Yeterli ileri besleme ile takımın sürekli kesme yapmasını sağlayın; çok düşük besleme yüzeyde sürtünme ve iş sertleşmesi oluşturur.
- Tolerans / yüzey kalitesi: İyi bir VMC ile ±0.02–0.03 mm (±0.0008–0.0012 inç) ve Ra 0.4–1.6 μm aralığında tipik sonuçlar elde edilir; son işlemler (tas) gerekebilir.
Malzeme seçimi: nerede 304, nerede 316?
- 304/304L: Genel endüstriyel uygulamalar, iç mekan muhafazalar, gıda/işlem ekipmanları. Kaynaklı büyük parçalar için 304L yanlışsız seçim olabilir (düşük karbon=az sensitizasyon).
- 316/316L: Kıyı/deniz sahaları, agresif kimyasal atmosfer, klorür maruziyeti, uzun ömür beklentisi yüksek dış ortam ekipmanları (radyatör, tank yüzeyi, dış braketler).
- Manyetik hassasiyet veya yüksek akım iletimi gereken yerlerde paslanmaz çelik sınırlıdır; bu durumlarda yüzey kaplamaları, paslanmaz destek + bakır/alüminyum iletken kombinasyonları düşünülmelidir.
Tasarım ve montajda dikkat edilmesi gerekenler
- Dissimilar metal bağlantılarında izolatör/diğer önlemler kullanın (plastik rondela, dielectric grease, tinning).
- Kaynak prosedürleri: işlem sonrası passivation uygulanması (nitric acid / citric acid passivation) korozyon direncini artırır.
- Soğuk şekillendirmede mıknatıslanma riski: manyetik alan hassasiyeti olan uygulamalarda düzeltici ısıl işlem/gerekirse manyetik ölçüm yapın.
Sonuç ve öneriler
trafoda paslanmaz çelik uygulamaları, doğru sınıf ve detay tasarım ile trafo ömrünü ve bakım aralıklarını uzatır. 304 uygun maliyetli ve genel amaçlıyken, 316 özellikle klorürlü/deniz ortamlarında tercih edilmelidir. Ancak manyetik etki, elektriksel iletkenlik ve galvanik etkileşimler mutlaka tasarımın başında değerlendirilmelidir.
Payda Mühendislik; teknik resme göre üretim, CNC işleme, paslanmaz sac imalatı ve malzeme seçimi desteği sunar. Trafonuz için malzeme seçimi, detaylı tasarım ve imalat teklifleri isterseniz teknik dokümanlarınızı paylaşarak teklif talep edebilirsiniz.